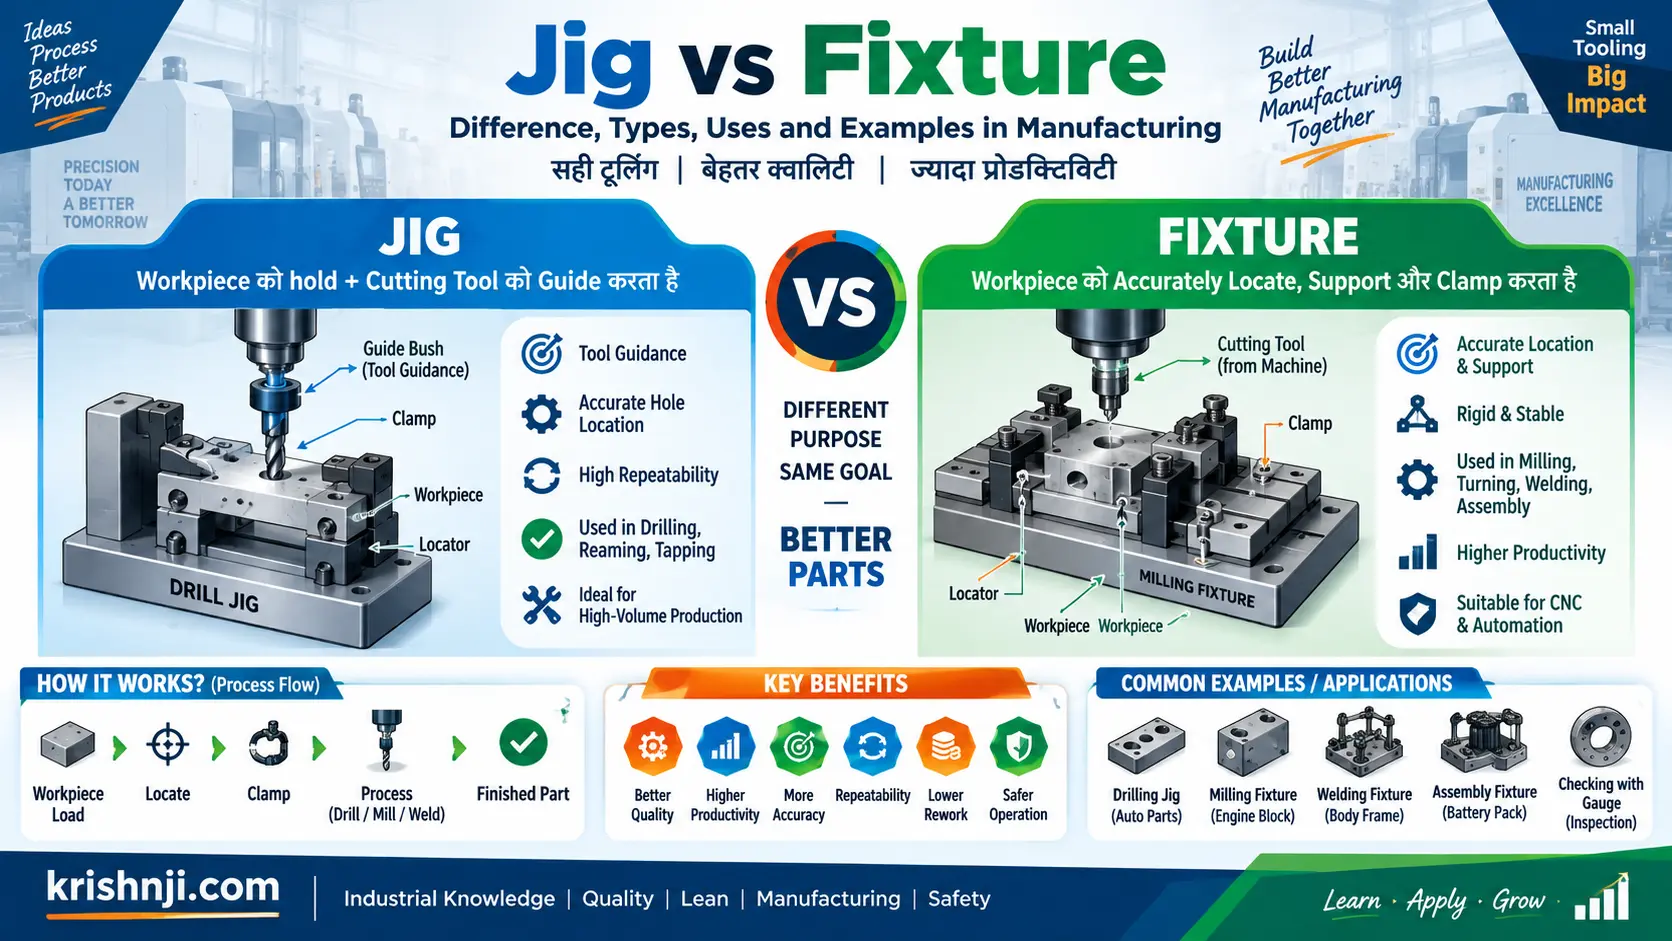
Jig vs Fixture (संक्षिप्त जानकारी):
Jig vs Fixture: Jig और Fixture दोनों manufacturing में workpiece को सही position में locate, support और hold करने के लिए उपयोग किए जाने वाले production tools हैं। मुख्य अंतर यह है कि Jig workpiece को hold करने के साथ cutting tool को guide भी करता है, जबकि Fixture मुख्य रूप से workpiece को locate और clamp करता है। इनका उपयोग drilling, milling, welding, turning और assembly जैसे operations में accuracy, repeatability और productivity सुधारने के लिए किया जाता है।
Jig vs Fixture: Table
| बिंदु | Jig | Fixture |
|---|---|---|
| मुख्य उद्देश्य | Workpiece को hold करना और cutting tool को guide करना | Workpiece को locate, support और clamp करना |
| Tool Guidance | हाँ, सामान्यतः | सामान्यतः नहीं |
| Workpiece Holding | हाँ | हाँ |
| मुख्य उपयोग | Drilling, reaming, tapping | Milling, turning, grinding, welding, assembly |
| मुख्य लाभ | Tool positioning और repeatability | Rigid work holding और accurate positioning |
| सामान्य उदाहरण | Drill Jig | Milling Fixture |
| प्रमुख आवश्यकता | Tool guidance | Rigidity, locating और clamping |
Jig और Fixture का काम कैसे समझें?
सरल तरीके से इसे इस प्रकार समझ सकते हैं:
Jig = Workpiece Holding + Tool Guiding
Fixture = Workpiece Locating + Supporting + Clamping
उदाहरण के लिए, यदि किसी component में बार-बार एक ही position पर drilling करनी है, तो drill jig drill bit को सही location पर guide कर सकता है। दूसरी ओर, milling machine पर component को rigidly पकड़कर सही datum और orientation में रखने के लिए milling fixture उपयोग किया जा सकता है।
Manufacturing Process का सरल Flow
Workpiece → Locate → Support → Clamp → Machine Operation → Consistent Output
Jig के मामले में इसके साथ:
Cutting Tool → Guide → Required Position
भी जुड़ जाता है।
Jig और Fixture में सबसे महत्वपूर्ण अंतर समझें।
Jig की पहचान केवल इस बात से नहीं होती कि वह workpiece को पकड़ता है, बल्कि इसकी प्रमुख विशेषता cutting tool को guide करना है। Fixture की प्रमुख भूमिका workpiece को accurately locate, support और securely hold करना है।
Table of Contents
ToggleJig vs Fixture में क्या अंतर है?
Jig और Fixture दोनों manufacturing में workpiece को सही position पर locate और hold करने के लिए उपयोग किए जाते हैं, लेकिन मुख्य अंतर cutting tool को guide करने का है। Jig workpiece को hold करने के साथ cutting tool को guide करता है, जबकि Fixture मुख्य रूप से workpiece को locate, support और clamp करता है।
Jig vs Fixture — मुख्य अंतर (टेबल)
| आधार | Jig | Fixture |
|---|---|---|
| मुख्य कार्य | Workpiece को hold करना और cutting tool को guide करना | Workpiece को locate, support और clamp करना |
| Tool को guide करना | हाँ | सामान्यतः नहीं |
| Workpiece को hold करना | हाँ | हाँ |
| मुख्य उद्देश्य | Tool की position और machining accuracy बनाए रखना | Workpiece की position और rigidity बनाए रखना |
| Common Operations | Drilling, reaming, tapping | Milling, turning, grinding, welding |
| Tool Guidance Element | Drill bush/guide bush का उपयोग हो सकता है | सामान्यतः इसकी आवश्यकता नहीं |
| Construction | अक्सर comparatively हल्का | अक्सर अधिक rigid |
| Typical Example | Drill Jig | Milling Fixture |
| Operator Benefit | Tool positioning में सहायता | Fast और repeatable workholding |
| मुख्य Focus | Tool Guidance + Work Holding | Work Holding + Locating + Clamping |
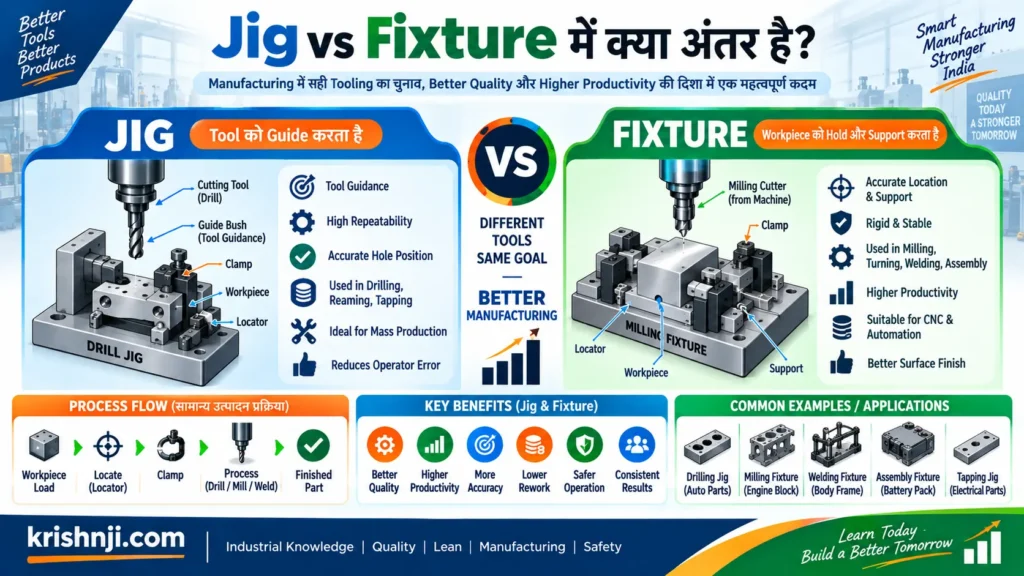
आसान भाषा में याद रखें
Jig = Tool को guide करता है
Fixture = Workpiece को firmly hold और locate करता है
उदाहरण
मान लीजिए आपको किसी metal component में बार-बार एक ही जगह drilling करनी है। यदि एक ऐसा tooling setup है जो component को सही position पर रखता है और drill bit को भी सही location पर guide करता है, तो वह Drill Jig है।
वहीं यदि CNC milling machine पर component को सही datum पर locate करके clamps की सहायता से rigidly hold किया जाता है और machine का cutting tool अपना path खुद control करता है, तो वह Milling Fixture है।
इसलिए सबसे महत्वपूर्ण difference “holding” नहीं बल्कि “tool guidance” है। दोनों workpiece को locate/hold कर सकते हैं, लेकिन Jig की distinguishing feature cutting tool को guide करना है।
Jig क्या है और यह कैसे काम करता है?
Jig एक manufacturing tool है जिसका उपयोग workpiece को सही position पर locate और hold करने के साथ cutting tool को निर्धारित position में guide करने के लिए किया जाता है। इसका प्रमुख उद्देश्य machining operation को अधिक accurate, repeatable और consistent बनाना है। Jig का उपयोग विशेष रूप से drilling, reaming और tapping जैसे operations में किया जाता है।
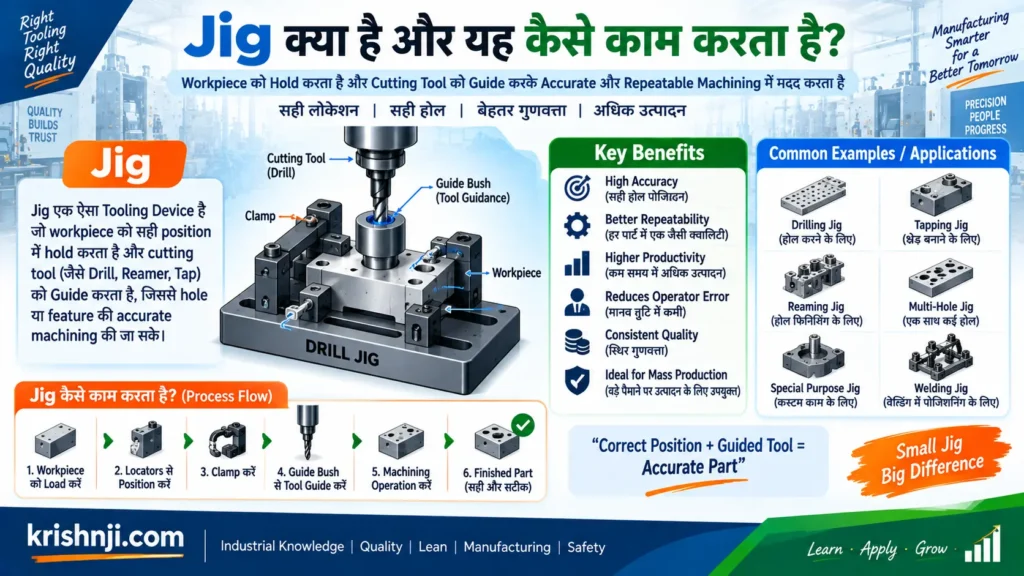
Jig कैसे काम करता है?
Jig काम करते समय मुख्य रूप से तीन functions को पूरा करता है:
- Workpiece Locating – Workpiece को निर्धारित position और orientation में locate करता है।
- Workpiece Holding – Clamping या holding mechanism की सहायता से workpiece को स्थिर रखता है।
- Tool Guiding – Guide bush या drill bush जैसे elements की मदद से cutting tool को सही position में guide करता है।
Jig की Working Process Flow के माध्यम से समझें।
Workpiece → Locate → Clamp → Tool Guide → Machining → Finished Part
उदाहरण के लिए, यदि किसी component में एक ही location पर बार-बार hole drilling करनी है, तो operator पहले workpiece को Jig में locate करता है। फिर clamp से उसे secure किया जाता है। Jig में लगा drill bush drill bit को सही position पर guide करता है। इससे प्रत्येक workpiece में hole की position अधिक consistent रहती है।
Jig के मुख्य Components (टेबल)
| Component | कार्य |
|---|---|
| Body/Frame | Jig की मुख्य supporting structure |
| Locator | Workpiece को सही position में locate करता है |
| Clamp | Workpiece को securely hold करता है |
| Guide Bush | Cutting tool को guide करता है |
| Rest/Support | Workpiece को अतिरिक्त support देता है |
| Indexing Mechanism | अलग-अलग positions पर accurate machining में सहायता करता है |
Jig का सरल उदाहरण समझें।
मान लीजिए किसी battery component के एक ही स्थान पर बार-बार drilling करनी है। बिना Jig के operator को हर part पर hole की position manually set करनी पड़ेगी, जिससे variation हो सकता है।
Jig में:
Fixed Locator → Part Position करता है
Clamp → Part को Hold करता है
Drill Bush → Drill को Guide करता है
इससे operator को हर बार measurement करके hole location निर्धारित करने की आवश्यकता कम हो जाती है और production में repeatability तथा consistency बेहतर होती है।
आसान भाषा में: Jig ऐसा production tool है जो “part को सही जगह पकड़ता है और tool को सही जगह चलने में guide करता है।”
ध्यान दें: Jig के सभी designs में समान components या clamping arrangement नहीं होते। उनका design workpiece, machining operation, accuracy requirement और production volume के अनुसार बदलता है।
Fixture क्या है और यह कैसे काम करता है?
Fixture एक manufacturing tool है जिसका उपयोग workpiece को machine या assembly process के दौरान सही position पर locate, support और securely clamp करने के लिए किया जाता है। इसका मुख्य उद्देश्य workpiece को rigid और repeatable स्थिति में रखना है, ताकि machining या अन्य operation में accuracy, consistency और productivity बनी रहे। Fixture सामान्यतः milling, turning, grinding, welding और assembly जैसे operations में उपयोग किया जाता है।
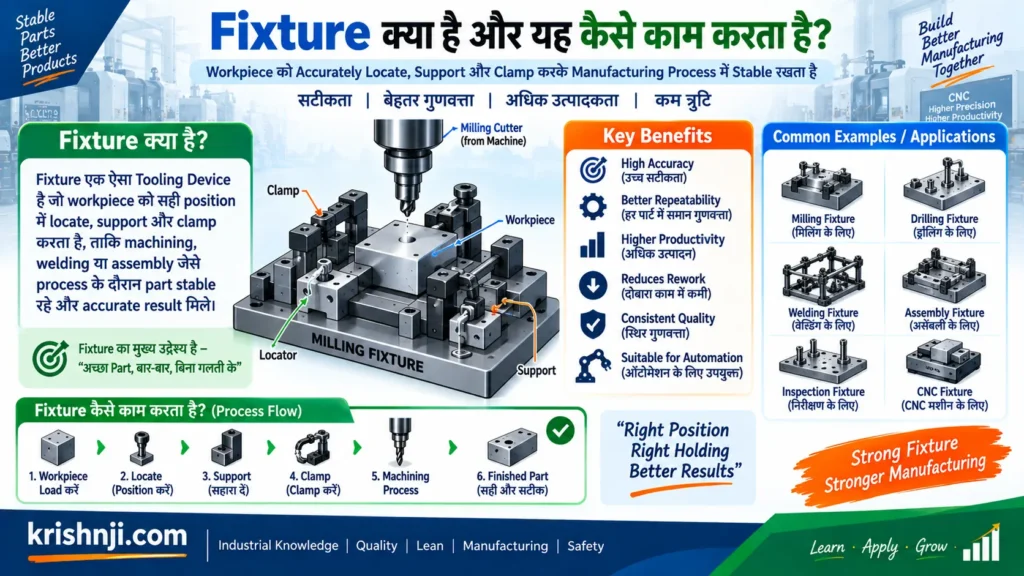
Fixture कैसे काम करता है?
Fixture मुख्य रूप से workpiece की locating, supporting और clamping के माध्यम से काम करता है।
Working sequence:
Workpiece → Locate → Support → Clamp → Machine Operation → Unclamp → Finished Part
- Locating: Locator या locating pins workpiece को निर्धारित datum और position पर रखते हैं।
- Supporting: Rest pads या support elements machining forces के विरुद्ध workpiece को support देते हैं।
- Clamping: Clamps workpiece को fixture में securely hold करते हैं ताकि operation के दौरान वह move या vibrate न करे।
- Machining/Process: Machine tool workpiece पर required operation करता है। Fixture workpiece की position और rigidity बनाए रखता है।
- Unclamping: Operation पूरा होने के बाद clamp release करके finished part को निकाला जाता है।
Fixture के मुख्य Components (तालिका)
| Component | मुख्य कार्य |
|---|---|
| Fixture Body/Base | पूरे fixture को support करता है |
| Locator | Workpiece को सही position में locate करता है |
| Support/Rest | Workpiece को machining forces के विरुद्ध support देता है |
| Clamp | Workpiece को securely hold करता है |
| Stopper | Workpiece की movement को निर्धारित दिशा में रोकता है |
| Indexing Mechanism | Multiple positions पर accurate positioning में सहायता करता है |
Fixture का Practical Manufacturing Example समझें।
मान लीजिए CNC milling machine पर किसी metal component की एक surface को machine करना है। Operator component को fixture के locators पर रखता है और clamps से उसे securely hold करता है। इसके बाद CNC machine cutting tool को programmed path के अनुसार चलाती है।
यहाँ fixture का मुख्य काम workpiece को सही location, orientation और rigidity में बनाए रखना है; cutting tool को guide करना fixture का defining function नहीं है।
आसान भाषा में: Fixture ऐसा production tool है जो workpiece को सही जगह locate करके मजबूती से hold करता है, ताकि machining या assembly operation accurately और repeatedly किया जा सके।
महत्वपूर्ण: हर fixture का design समान नहीं होता। Fixture की construction उसके workpiece geometry, operation, machining forces, accuracy requirement, production volume और machine type के अनुसार निर्धारित की जाती है।
Jig vs Fixture: Complete Comparison
Jig और Fixture दोनों workholding और manufacturing operations में accuracy, repeatability तथा consistency बढ़ाने के लिए उपयोग किए जाते हैं। मुख्य अंतर यह है कि Jig workpiece को locate और hold करने के साथ cutting tool को guide करता है, जबकि Fixture मुख्य रूप से workpiece को accurately locate, support और clamp करता है। इसलिए Jig का focus tool guidance पर और Fixture का focus rigid workholding पर होता है।
Jig vs Fixture — Complete Comparison Table
| Comparison Point | Jig | Fixture |
|---|---|---|
| मुख्य कार्य | Workpiece को hold करना और cutting tool को guide करना | Workpiece को locate, support और clamp करना |
| Tool Guidance | हाँ, इसकी प्रमुख विशेषता है | सामान्यतः नहीं |
| Workpiece Holding | हाँ | हाँ |
| Workpiece Locating | हाँ | हाँ |
| Workpiece Supporting | आवश्यकतानुसार | महत्वपूर्ण भूमिका |
| Clamping | Design के अनुसार | सामान्यतः आवश्यक |
| मुख्य Focus | Tool guidance + work holding | Work holding + locating + rigidity |
| Cutting Tool Control | Jig tool को guide कर सकता है | Machine/tool system सामान्यतः tool path control करता है |
| Typical Operations | Drilling, reaming, tapping | Milling, turning, grinding, welding |
| Typical Example | Drill Jig | Milling Fixture |
| Guide Bush | कई designs में उपयोग होता है | सामान्यतः नहीं |
| Rigidity Requirement | Application के अनुसार | Machining forces के कारण सामान्यतः अधिक महत्वपूर्ण |
| Positioning Accuracy | Tool और workpiece की repeatable positioning में सहायता | Workpiece की accurate positioning में सहायता |
| Construction | कई applications में relatively light | अक्सर rigid construction |
| Machine Mounting | Design के अनुसार portable या mounted हो सकता है | अक्सर machine/table पर securely mounted होता है |
| Operator Dependency | Tool positioning में dependency कम करता है | Workpiece positioning और clamping में dependency कम करता है |
| मुख्य लाभ | Hole/tool location की repeatability | Stable और repeatable workholding |
| Common Application | Repeated hole making | Repeated machining/ welding operations |
आसान तरीके से अंतर समझें
इसे एक लाइन में याद रखें:
Jig = Workpiece को hold करता है + Cutting Tool को guide करता है।
Fixture = Workpiece को locate, support और clamp करता है।
Jig और Fixture के बीच सबसे महत्वपूर्ण अंतर समझें?
दोनों workpiece को locate और hold कर सकते हैं। इसलिए केवल “Jig holds the workpiece और Fixture holds the workpiece” कहना पर्याप्त नहीं है।
असल distinguishing factor है:
क्या tooling cutting tool को guide करता है?
- हाँ → Jig की characteristic
- नहीं, मुख्य उद्देश्य workpiece holding है → Fixture की characteristic
Note: वास्तविक industrial designs में कुछ jig और fixture functions overlap कर सकते हैं। इसलिए “Jig हमेशा हल्का होता है” या “Fixture कभी tool guidance नहीं करता” जैसे absolute statements से बचना चाहिए। Classification का सबसे उपयोगी आधार primary function है।
Jig के मुख्य Types कौन-कौन से हैं?
Jig को उसके construction, workpiece positioning और cutting tool को guide करने के तरीके के आधार पर अलग-अलग प्रकारों में वर्गीकृत किया जाता है। Common jig types में Template Jig, Plate Jig, Channel Jig, Leaf Jig, Box Jig, Angle-Plate Jig और Indexing Jig शामिल हैं। इनमें Drill Jig सबसे सामान्य applications में से एक है, जिसका उपयोग repeated drilling, reaming और tapping operations में किया जाता है।
Jig के प्रमुख Types (टेबल)
| Jig का Type | मुख्य विशेषता | सामान्य उपयोग |
|---|---|---|
| 1. Template Jig | सरल template के माध्यम से tool की position निर्धारित करता है | Drilling और hole location |
| 2. Plate Jig | Plate पर locating और tool-guiding arrangement होता है | Drilling, reaming |
| 3. Channel Jig | Channel-shaped body में workpiece को locate और hold किया जाता है | छोटे/मध्यम components की machining |
| 4. Leaf Jig | Hinged leaf या cover workpiece को hold करने में सहायता करता है | Repeated drilling operations |
| 5. Box Jig | Box-shaped structure workpiece को कई surfaces से support कर सकती है | Multiple-hole machining |
| 6. Angle-Plate Jig | Workpiece को angular position में locate करने के लिए बनाया जाता है | Angular drilling और machining |
| 7. Indexing Jig | Workpiece को predetermined positions पर rotate/index करने की सुविधा देता है | Multiple equally spaced holes |
| 8. Trunnion Jig | Jig को rotate करके अलग-अलग surfaces पर machining की सुविधा देता है | Multi-face machining |
| 9. Universal Jig | Adjustable arrangement के कारण अलग-अलग workpieces/applications में उपयोग किया जा सकता है | Flexible/low-volume production |
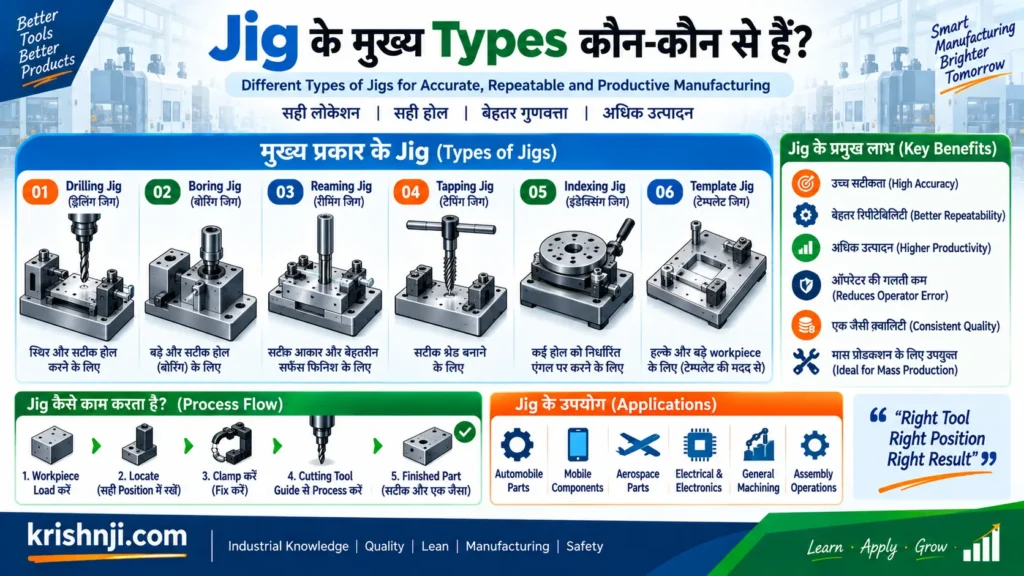
1. Template Jig
Template Jig सबसे सरल jig designs में से एक है। इसमें एक template या plate पर required hole positions के अनुसार guide arrangement दिया जाता है। Workpiece को template के अनुसार position करके drilling जैसी operation की जाती है।
मुख्य लाभ: Simple construction और आसान positioning।
2. Plate Jig
Plate Jig में एक plate के ऊपर workpiece locating और tool-guiding elements लगाए जाते हैं। इसमें drill bushes का उपयोग करके drilling या reaming tool को निर्धारित position पर guide किया जा सकता है।
मुख्य उपयोग: Repeated hole-making operations।
3. Channel Jig
Channel Jig का body channel के आकार का होता है और workpiece को channel के अंदर locate तथा clamp किया जाता है। इसका उपयोग ऐसे components के लिए किया जा सकता है जिन्हें channel-shaped arrangement में आसानी से support किया जा सके।
4. Leaf Jig
Leaf Jig में एक hinged leaf या cover होता है। Workpiece को locate करने के बाद leaf को बंद करके उसे secure किया जाता है। इससे loading और unloading comparatively convenient हो सकती है।
मुख्य उपयोग: Repeated drilling operations में।
5. Box Jig
Box Jig एक box-like structure होता है जिसमें workpiece को कई दिशाओं से locate और support किया जा सकता है। इसके design के अनुसार component की अलग-अलग surfaces पर machining या drilling की जा सकती है।
मुख्य लाभ: Multiple surfaces पर machining के लिए उपयोगी।
6. Angle-Plate Jig
Angle-Plate Jig workpiece को किसी निर्धारित angular position पर locate करने के लिए बनाया जाता है। इसका उपयोग तब किया जाता है जब hole या machining feature को component की normal surface के बजाय किसी angle पर बनाना हो।
7. Indexing Jig
Indexing Jig में indexing mechanism होता है, जिसकी सहायता से workpiece को predetermined positions पर accurately rotate या position किया जा सकता है।
उदाहरण: किसी circular component पर समान दूरी पर कई holes बनाना।
8. Trunnion Jig
Trunnion Jig को rotate/index किया जा सकता है, जिससे workpiece की विभिन्न surfaces को machining position में लाया जा सके। यह complex या multi-face components के लिए उपयोगी हो सकता है।
9. Universal Jig
Universal Jig में adjustable features होते हैं, इसलिए इसे अलग-अलग workpieces या machining requirements के लिए adjust किया जा सकता है। यह flexibility प्रदान करता है, हालांकि dedicated jig की तुलना में इसकी complexity अधिक हो सकती है।
याद रखने का आसान तरीका
Template → Plate → Channel → Leaf → Box → Angle-Plate → Indexing → Trunnion → Universal
ध्यान दें: Jig classification के नाम और categories अलग-अलग engineering textbooks या manufacturers के अनुसार थोड़े अलग हो सकते हैं। इसलिए इन्हें “commonly used jig types” के रूप में प्रस्तुत करना बेहतर है, न कि एक universally fixed list के रूप में प्रस्तुत करना।
Fixture के मुख्य Types कौन-कौन से हैं?
Fixture को मुख्य रूप से उस manufacturing operation के आधार पर वर्गीकृत किया जाता है जिसमें workpiece को locate, support और clamp किया जाता है। Common fixture types में Milling Fixture, Turning Fixture, Drilling Fixture, Grinding Fixture, Welding Fixture, Assembly Fixture, Inspection Fixture और Modular Fixture शामिल हैं। सही fixture का selection workpiece geometry, machining forces, accuracy, production volume और machine type पर निर्भर करता है।
Fixture के प्रमुख Types (टेबल)
| Fixture का Type | मुख्य कार्य | सामान्य उपयोग |
|---|---|---|
| 1. Milling Fixture | Workpiece को rigidly locate और clamp करना | Milling operations |
| 2. Turning Fixture | Workpiece को required orientation में hold करना | Lathe/Turning operations |
| 3. Drilling Fixture | Workpiece को accurately position और hold करना | Drilling operations |
| 4. Grinding Fixture | Grinding के दौरान workpiece को stable रखना | Grinding operations |
| 5. Welding Fixture | Parts को सही alignment और orientation में hold करना | Welding और fabrication |
| 6. Assembly Fixture | Components को assembly के दौरान सही position में रखना | Assembly operations |
| 7. Inspection Fixture | Inspection/measurement के लिए part को repeatable position में रखना | Quality inspection |
| 8. Boring Fixture | Boring operation के दौरान workpiece को accurately hold करना | Boring |
| 9. Modular Fixture | Standard और interchangeable elements से configurable fixture बनाना | Flexible/low-volume production |
| 10. Indexing Fixture | Workpiece को predetermined positions पर rotate/index करना | Multiple-position machining |
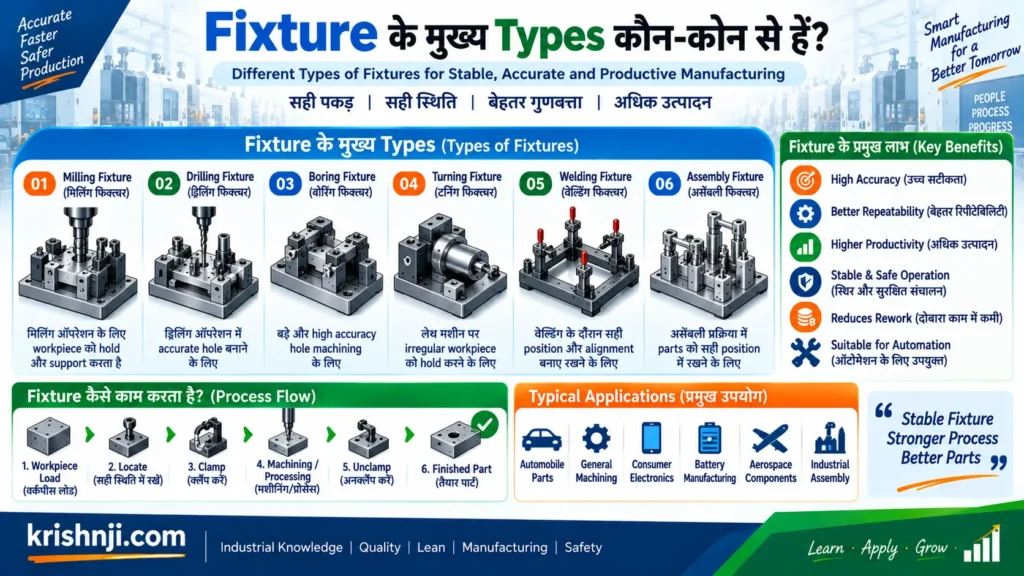
1. Milling Fixture
Milling Fixture का उपयोग milling machine पर workpiece को accurately locate, support और rigidly clamp करने के लिए किया जाता है। इसका design machining forces को ध्यान में रखकर किया जाता है ताकि operation के दौरान workpiece की unwanted movement और vibration कम हो।
उदाहरण: CNC milling में किसी battery component की surface या slot machining।
2. Turning Fixture
Turning Fixture का उपयोग lathe या turning machine पर ऐसे workpieces को hold करने के लिए किया जाता है जिन्हें standard chuck या collet से सीधे पकड़ना convenient नहीं होता। यह workpiece को required orientation में position करने में सहायता करता है।
3. Drilling Fixture
Drilling Fixture workpiece को drilling operation के दौरान accurately locate और securely hold करता है। हालांकि यहाँ एक महत्वपूर्ण distinction है—यदि tooling cutting tool को guide करने के लिए drill bush का उपयोग करता है, तो वह drill jig की characteristic भी रख सकता है।
इसलिए केवल drilling होने से हर tooling setup को automatically “jig” या “fixture” कहना सही नहीं है; primary function देखना चाहिए।
4. Grinding Fixture
Grinding Fixture grinding operation के दौरान workpiece को stable और accurately positioned रखता है। इसका design grinding forces और required dimensional accuracy को ध्यान में रखकर किया जाता है।
5. Welding Fixture
Welding Fixture welding से पहले components को सही location, alignment और orientation में hold करता है। इससे weld joint की consistency और assembly repeatability बेहतर हो सकती है।
उदाहरण: Automotive body या battery pack assembly में repeated welding के लिए component positioning।
6. Assembly Fixture
Assembly Fixture components को assembly के दौरान सही position में hold और support करता है, जिससे operator या automated system components को consistent तरीके से assemble कर सके।
उदाहरण: किसी housing में connector या दूसरे component को fixed position में assemble करना।
7. Inspection Fixture
Inspection Fixture component को एक predefined और repeatable position में रखने के लिए उपयोग किया जाता है, ताकि measurement या inspection consistent तरीके से की जा सके।
इसका उपयोग:
- Dimensional inspection
- Gauge checking
- Vision inspection
- CMM-related positioning
जैसे applications में हो सकता है।
8. Boring Fixture
Boring Fixture boring operation के दौरान workpiece को accurately locate और rigidly hold करने में सहायता करता है। इसका उद्देश्य machining के दौरान required position और stability बनाए रखना है।
9. Modular Fixture
Modular Fixture standard और interchangeable components से बनाया जाता है। इसमें locator, support, clamp और अन्य elements को बदलकर अलग-अलग workpieces के लिए setup configure किया जा सकता है।
मुख्य लाभ: Flexibility और quick setup।
10. Indexing Fixture
Indexing Fixture में workpiece को predetermined positions पर rotate या index करने की सुविधा होती है।
उदाहरण: Circular component पर अलग-अलग angular positions पर machining करना।
मेरी आसान भाषा में याद रखें
Milling Fixture → Milling के लिए
Turning Fixture → Turning के लिए
Grinding Fixture → Grinding के लिए
Welding Fixture → Welding के लिए
Assembly Fixture → Assembly के लिए
Inspection Fixture → Inspection के लिए
Modular Fixture → Flexible setups के लिए
Indexing Fixture → Multiple positions के लिए
एक महत्वपूर्ण बात
Fixture की कोई एक universally fixed “types list” नहीं होती। इन्हें application, machine, construction या mechanism के आधार पर अलग-अलग तरीके से classify किया जा सकता है। इसलिए ऊपर दिए types को commonly used fixture types के रूप में प्रस्तुत करना सबसे technically सुरक्षित रहेगा।
Jig और Fixture के मुख्य Components क्या होते हैं?
Jig और Fixture के components उनके design और application के अनुसार अलग-अलग हो सकते हैं, लेकिन दोनों में सामान्यतः body/base, locating elements, supporting elements और clamping elements शामिल होते हैं। Jig में cutting tool को guide करने के लिए guide bush जैसे components अतिरिक्त रूप से महत्वपूर्ण होते हैं, जबकि Fixture में rigidity, accurate locating और secure clamping पर अधिक ध्यान दिया जाता है।
Jig और Fixture के Common Components (Table)
| Component | Jig में कार्य | Fixture में कार्य |
|---|---|---|
| Body / Base | सभी components को support और assemble करता है | Fixture की main supporting structure |
| Locator | Workpiece को निर्धारित position में locate करता है | Workpiece की accurate positioning करता है |
| Support / Rest | Workpiece को support करता है | Machining/welding forces को resist करने में सहायता करता है |
| Clamp | Workpiece को securely hold करता है | Workpiece को rigidly clamp करता है |
| Stopper | Workpiece की movement limit करता है | Workpiece की position निर्धारित करने में सहायता करता है |
| Guide Bush | Cutting tool को guide करता है | सामान्यतः आवश्यक नहीं |
| Fasteners | Components को assemble और secure करते हैं | Components को secure करते हैं |
| Indexing Mechanism | Multiple positions पर positioning | Multiple positions पर indexing |
| Locating Pin | Accurate location establish करता है | Accurate location establish करता है |
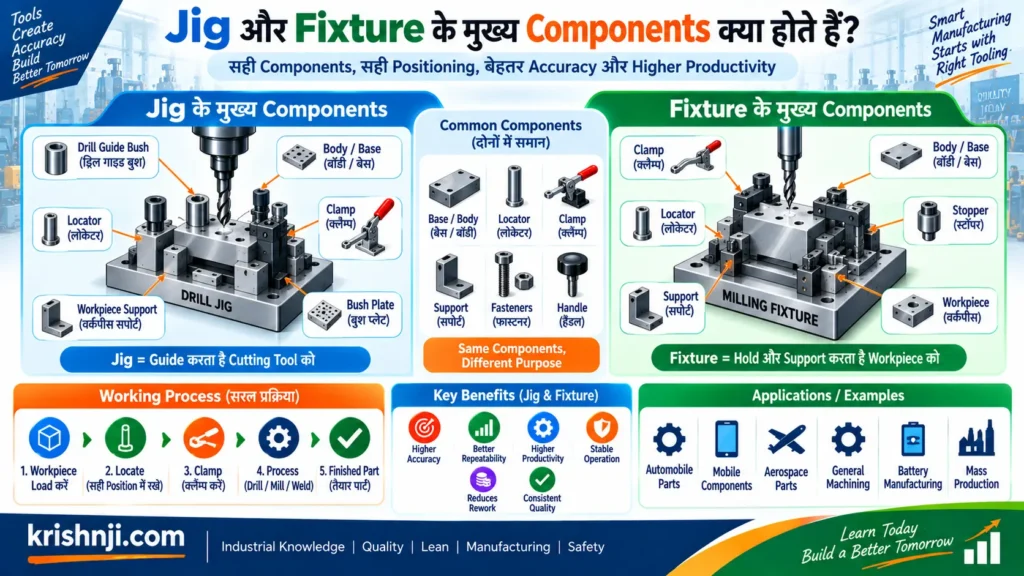
1. Body / Base
Body या Base Jig अथवा Fixture की मुख्य structural component होती है। यह locator, support, clamp और अन्य components को एक fixed arrangement में रखती है तथा required rigidity प्रदान करती है।
उदाहरण: Milling fixture का base machine table पर mount होकर पूरे fixture assembly को support कर सकता है।
2. Locator
Locator का काम workpiece को निर्धारित position और orientation में accurately locate करना है। यह workpiece की unwanted movement को सीमित करने और repeatable positioning प्राप्त करने में महत्वपूर्ण भूमिका निभाता है।
Common examples:
- Locating Pin
- Diamond Pin
- V-block
- Locating Shoulder
- Stop
3. Support / Rest
Support या Rest workpiece को machining या process forces के विरुद्ध अतिरिक्त support देता है। इसका उद्देश्य workpiece को deflect होने या unwanted movement करने से रोकने में सहायता करना है।
उदाहरण:
- Rest Pad
- Support Pin
- Adjustable Support
4. Clamp
Clamp workpiece को fixture या jig में securely hold करता है। Machining, welding या assembly के दौरान generated forces के कारण workpiece अपनी निर्धारित position से न हटे, इसके लिए उचित clamping जरूरी है।
Common clamps:
- Strap Clamp
- Toggle Clamp
- Screw Clamp
- Pneumatic Clamp
- Hydraulic Clamp
5. Guide Bush — Jig का महत्वपूर्ण Component
Guide Bush Jig की सबसे महत्वपूर्ण distinguishing components में से एक है। यह drill या अन्य suitable cutting tool को required position पर guide करने में सहायता करता है।
उदाहरण:
Drill Bit → Guide Bush → Workpiece
इस arrangement से repeated holes की position और alignment अधिक consistent बनाई जा सकती है।
यही वह component है जो कई conventional drill jigs को सामान्य fixtures से अलग पहचानने में मदद करता है।
6. Stopper
Stopper workpiece की movement को एक निश्चित direction या position पर रोकता है। इससे operator हर बार component को लगभग उसी reference position पर load कर सकता है।
7. Indexing Mechanism
Indexing mechanism workpiece या jig/fixture assembly को predetermined positions पर accurately position या rotate करने में सहायता करता है।
उदाहरण: Circular component पर समान angular spacing में कई holes या features बनाना।
8. Fasteners
Bolts, nuts, screws, dowel pins और अन्य fasteners का उपयोग components को jig या fixture body के साथ securely assemble करने के लिए किया जाता है।
Jig और Fixture के Components को आसान तरीके से समझें
Jig
Body + Locator + Support + Clamp + Guide Bush
↓
Workpiece Position + Holding + Tool Guidance
Fixture
Body/Base + Locator + Support + Clamp + Stop
↓
Workpiece Position + Support + Rigid Holding
एक लाइन में याद रखें
Jig में “Guide” महत्वपूर्ण है, जबकि Fixture में “Locate + Support + Clamp + Rigidity” महत्वपूर्ण है।
ध्यान दें: हर Jig या Fixture में ऊपर बताए गए सभी components होना जरूरी नहीं है। Actual component selection workpiece geometry, manufacturing operation, required accuracy, machining forces और production volume के अनुसार किया जाता है।
Jig और Fixture में Locating और Clamping कैसे काम करते हैं?
Locating का काम workpiece को सही position और orientation में निर्धारित करना है, जबकि Clamping का काम उसे उस position पर securely hold करना है। Jig और Fixture दोनों में ये functions महत्वपूर्ण होते हैं। Locators workpiece की location निर्धारित करते हैं और clamps उसे machining या assembly के दौरान movement से रोकते हैं, जिससे accuracy और repeatability बेहतर होती है।
Locating और Clamping में अंतर (Table)
| आधार | Locating | Clamping |
|---|---|---|
| मुख्य उद्देश्य | Workpiece की सही position निर्धारित करना | Workpiece को उस position पर securely hold करना |
| मुख्य component | Locator, pin, stopper, V-block आदि | Clamp, toggle clamp, screw clamp आदि |
| क्या करता है? | Position और orientation control करता है | Holding force apply करता है |
| कब होता है? | Clamping से पहले | Locating के बाद |
| मुख्य लाभ | Repeatable positioning | Stability और movement control |
| उदाहरण | Locating pin | Toggle clamp |
1. Locating कैसे काम करता है?
Locating में workpiece को predefined datum या reference points के आधार पर सही position में रखा जाता है। Locator workpiece की unwanted movement को सीमित करते हैं और हर cycle में component को लगभग समान position पर स्थापित करने में सहायता करते हैं।
एक सामान्य sequence:
Workpiece → Locator से Contact → Position Established
Common locating elements:
- Locating Pin
- Diamond Pin
- Stopper
- V-Block
- Locating Shoulder
- Rest Pad
2. Clamping कैसे काम करता है?
Clamping में workpiece पर controlled holding force लगाया जाता है, ताकि machining, welding या assembly के दौरान वह अपनी located position से move न करे। Clamp का उद्देश्य सामान्यतः workpiece को locate करना नहीं, बल्कि locator द्वारा स्थापित position को बनाए रखना होता है।
Sequence:
Located Workpiece → Clamp Apply → Secure Holding → Operation
Common clamps:
- Screw Clamp
- Toggle Clamp
- Strap Clamp
- Pneumatic Clamp
- Hydraulic Clamp
Jig में Locating और Clamping
Jig में पहले workpiece को locators की सहायता से सही position पर रखा जाता है। इसके बाद clamps उसे securely hold करते हैं। यदि drilling jig है, तो guide bush cutting tool को required position पर guide करने में सहायता करता है।
Simple Flow:
Workpiece → Locate → Clamp → Guide Tool → Machining
उदाहरण
मान लीजिए किसी component में बार-बार एक ही जगह hole बनाना है:
Locating Pin → Component को position करता है
Clamp → Component को hold करता है
Guide Bush → Drill को guide करता है
इससे प्रत्येक component में hole की location अधिक consistent रह सकती है।
Fixture में Locating और Clamping
Fixture में भी basic sequence समान है:
Workpiece → Locate → Support → Clamp → Machining
लेकिन machining fixture में rigidity और support विशेष रूप से महत्वपूर्ण हो सकते हैं, क्योंकि cutting forces workpiece को move या deflect कर सकते हैं।
उदाहरण के लिए CNC milling fixture में:
Locator → सही datum position
Support → Workpiece को नीचे से support
Clamp → Workpiece को securely hold
Fixture Base → पूरी assembly को machine table से connect
इसके बाद CNC machine programmed tool path के अनुसार machining करती है।
Locating और Clamping का सही Sequence
एक अच्छी jig/fixture setup में सामान्यतः:
1 Locate → 2 Support → 3 Clamp → 4 Machine Operation
इसे इस तरह समझें:
Locator position तय करता है, Support stability देता है और Clamp उस position को बनाए रखता है।
सबसे महत्वपूर्ण बात
Clamp को workpiece की position निर्धारित करने के लिए नहीं, बल्कि locator द्वारा निर्धारित position को बनाए रखने के लिए design करना चाहिए। यदि clamping force गलत direction में लगाया जाए, तो workpiece locate करने के बाद भी shift या distortion हो सकता है।
इसलिए effective Jig/Fixture design में Locating + Supporting + Clamping का सही combination accuracy, repeatability और process stability के लिए महत्वपूर्ण होता है।
3-2-1 Locating Principle क्या है?
3-2-1 Locating Principle एक workpiece locating method है, जिसका उपयोग Jig और Fixture में component को छह degrees of freedom (6-DOF) में नियंत्रित करने के लिए किया जाता है। इसमें सामान्यतः 3 locating points primary surface पर, 2 points secondary surface पर और 1 point tertiary surface पर लगाए जाते हैं, जिससे workpiece की position और orientation repeatably निर्धारित की जा सके।
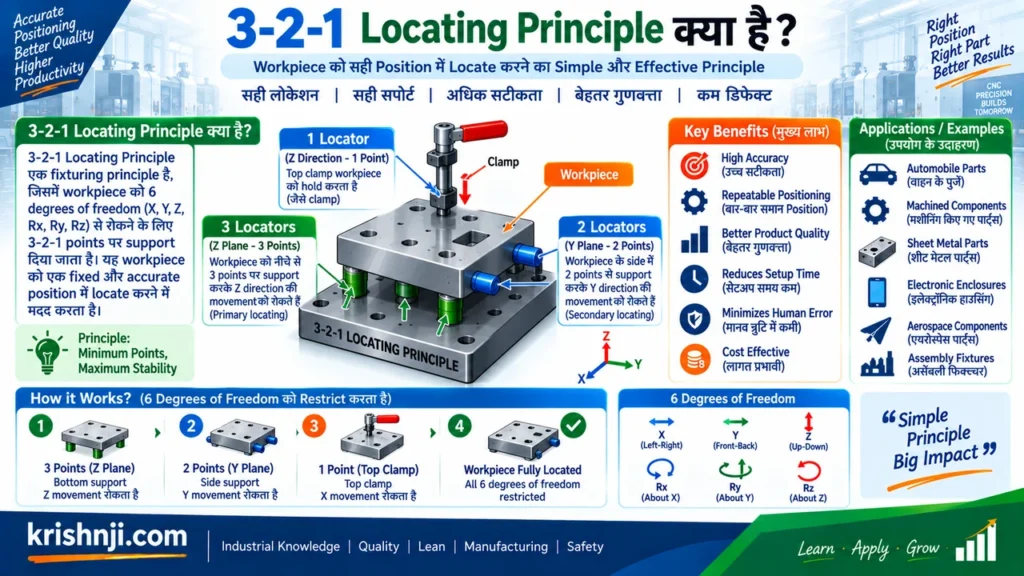
3-2-1 Principle कैसे काम करता है?
किसी free workpiece को तीन dimensions में कुल 6 Degrees of Freedom में movement हो सकती है:
- X-axis में आगे/पीछे movement
- Y-axis में आगे/पीछे movement
- Z-axis में ऊपर/नीचे movement
- X-axis के चारों ओर rotation
- Y-axis के चारों ओर rotation
- Z-axis के चारों ओर rotation
3-2-1 locating arrangement इन movements को क्रमशः constrain करने में मदद करता है।
3-2-1 Arrangement
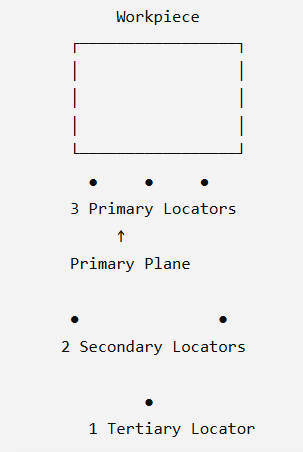
इसे तीन locating planes के रूप में समझना आसान है:
3 Points → Primary Plane
2 Points → Secondary Plane
1 Point → Tertiary Plane
1. Three Points — Primary Location
तीन locating points workpiece की primary surface को support करते हैं और primary reference plane establish करते हैं।
यह arrangement workpiece को नीचे की ओर जाने और कुछ rotational movements को रोकने में सहायता करता है।
उदाहरण: Fixture base पर तीन rest pads।
2. Two Points — Secondary Location
दो locating points workpiece की दूसरी surface के साथ contact करके secondary reference establish करते हैं।
यह workpiece की lateral positioning और remaining rotational movement को constrain करने में सहायता करता है।
उदाहरण: Side locating pins या fixed stops।
3. One Point — Tertiary Location
एक locating point तीसरी दिशा में workpiece की position establish करता है।
यह remaining translational movement को constrain करने में सहायता करता है।
उदाहरण: End stop।
3-2-1 Principle का सरल उदाहरण समझें?
मान लीजिए CNC milling fixture में एक rectangular metal block locate करना है।
Step 1 — 3 Points
Block को fixture base के तीन support points पर रखा गया।
→ Primary reference स्थापित।
Step 2 — 2 Points
Block को side से दो locators के against position किया गया।
→ Secondary reference स्थापित।
Step 3 — 1 Point
Block को end stopper के against position किया गया।
→ Tertiary reference स्थापित।
इसके बाद:
Clamp → Block को locators के against securely hold करता है।
इस तरह:
3 + 2 + 1 = 6 locating constraints
और workpiece की repeatable positioning प्राप्त करने में सहायता मिलती है।
Locating और Clamping को confuse न करें
यह बहुत महत्वपूर्ण है:
Locators workpiece की position निर्धारित करते हैं; clamps उस position को बनाए रखने के लिए holding force देते हैं।
अर्थात:
3-2-1 Locators → Position Establish करते हैं
Clamp → Position Maintain करता है
3-2-1 Principle का उपयोग क्यों किया जाता है?
इसके प्रमुख उद्देश्य हैं:
- Workpiece की repeatable positioning
- Correct datum establishment
- Unwanted movement को constrain करना
- Machining accuracy improve करना
- Setup variation कम करना
- Consistent production प्राप्त करना
- Fixture loading को standardized बनाना
आसान भाषा में याद रखें
3-2-1 Principle = 3 नीचे + 2 साइड + 1 एंड
या:
3 points → Primary surface
2 points → Secondary surface
1 point → Tertiary surface
ध्यान दें: वास्तविक fixture design में locator arrangement workpiece की geometry, datum scheme, tolerances, loading direction और process forces के अनुसार बदल सकता है। इसलिए 3-2-1 को एक fundamental locating concept समझना चाहिए, न कि हर fixture में mechanically लागू होने वाला एक ही physical layout.
Manufacturing में Jig और Fixture के Practical Examples
Manufacturing में Jig और Fixture का उपयोग repeated production operations में workpiece की position, stability और process consistency बनाए रखने के लिए किया जाता है। Jig विशेष रूप से cutting tool को guide करने वाले operations में उपयोगी है, जबकि Fixture workpiece को accurately locate, support और clamp करके machining, welding, assembly और inspection को repeatable बनाता है।
Manufacturing में Jig और Fixture के Practical Examples (टेबल)
| Manufacturing Operation | Tooling | Practical Example | मुख्य उद्देश्य |
|---|---|---|---|
| Drilling | Drill Jig | Component में repeated holes बनाना | Drill को सही location पर guide करना |
| Reaming | Jig | Existing hole को accurately ream करना | Tool alignment और repeatability |
| Tapping | Jig | Multiple components में threaded holes बनाना | Tap की positioning में सहायता |
| CNC Milling | Milling Fixture | Component की surface/slot machining | Accurate locating और rigid holding |
| Turning | Turning Fixture | Irregular component को lathe पर hold करना | Proper orientation और secure holding |
| Grinding | Grinding Fixture | Precision surface grinding | Stable positioning |
| Welding | Welding Fixture | दो या अधिक parts को सही alignment में weld करना | Alignment और repeatability |
| Assembly | Assembly Fixture | Components को predefined position में assemble करना | Correct positioning |
| Inspection | Inspection Fixture | Part को gauge/inspection के लिए position करना | Repeatable measurement |
| Battery Manufacturing | Assembly/Welding Fixture | Battery component/ assembly को fixed position में hold करना | Alignment, safety और process consistency |
1. Drilling में Drill Jig
यह Jig का सबसे आसान practical example है।
मान लीजिए एक metal bracket में चार holes बनाने हैं और हजारों components produce करने हैं।
बिना Jig के:
Part → Measure → Mark → Drill
हर component में manual positioning से variation हो सकता है।
Drill Jig के साथ:
Part → Locate → Clamp → Drill through Guide Bush
Jig drill bit को required position पर guide करने में सहायता करता है।
Result: Hole location की repeatability और production consistency बेहतर हो सकती है।
2. Reaming में Jig
यदि drilled hole को reaming operation से specified size और finish तक ले जाना है, तो Jig workpiece को repeatably position करने और reamer को appropriate alignment में guide करने में सहायता कर सकता है।
Application:
Repeated precision holes in production components.
3. Tapping में Jig
किसी component में बार-बार threaded holes बनाने के लिए tapping jig का उपयोग किया जा सकता है।
Jig:
Component को locate करता है
उसे hold करता है
Tap/tool की positioning में सहायता करता है
इससे operator-dependent positioning कम हो सकती है।
4. CNC Milling में Milling Fixture
यह Fixture का common example है।
मान लीजिए CNC milling machine पर किसी aluminum component की:
surface milling
slot machining
pocket machining
करनी है।
Fixture में:
Locator → Part की position तय करता है
Support → Part को support देता है
Clamp → Part को rigidly hold करता है
इसके बाद CNC machine programmed tool path के अनुसार machining करती है।
यहाँ Fixture का primary role workpiece positioning और rigid holding है।
5. Turning में Fixture
कुछ irregular या special-shaped components को standard chuck से directly पकड़ना convenient नहीं होता।
ऐसे cases में specially designed turning fixture workpiece को required orientation में securely hold कर सकता है।
Example:
Irregular-shaped component → Custom Fixture → Lathe/Turning Operation
6. Welding में Welding Fixture
Welding में dimensions और alignment maintain करना बहुत महत्वपूर्ण होता है।
मान लीजिए दो metal brackets को हर component में बिल्कुल समान position पर weld करना है।
Welding Fixture:
Part A → Locate
Part B → Locate
Clamp → Hold
Welding → Joint बनता है
इससे welding के दौरान parts की relative position बनाए रखने और assembly repeatability में सहायता मिलती है।
7. Assembly Fixture
Assembly line में Fixture components को predefined position पर hold कर सकता है।
उदाहरण:
Housing → Fixture में locate → Component insert → Fastening/Assembly
इससे operator को प्रत्येक cycle में component की position manually determine करने की आवश्यकता कम होती है।
8. Inspection Fixture
Quality inspection में भी fixtures का उपयोग किया जाता है।
मान लीजिए किसी component की dimensional inspection करनी है।
Inspection Fixture:
Part → Fixed Reference → Repeatable Position → Measurement
इससे अलग-अलग operators द्वारा part positioning में होने वाले variation को कम करने में सहायता मिल सकती है।
9. Battery Manufacturing में Practical Example
Li-ion battery manufacturing में विभिन्न assembly और welding processes के लिए specialized fixtures उपयोग किए जा सकते हैं।
उदाहरण के लिए किसी battery component को welding या assembly से पहले:
Fixture Locator → Component Position
Clamp → Component Hold
Poka-Yoke → Wrong Loading रोकने में सहायता
Machine Operation → Welding/Assembly
यहाँ Fixture का उद्देश्य component की correct positioning, alignment और repeatability बनाए रखना है।
अगर fixture में sensor या poka-yoke mechanism जोड़ा जाए, तो गलत component loading या incorrect orientation को process शुरू होने से पहले detect किया जा सकता है।
Poka Yoke in Hindi | कार्य सिद्धांत, प्रकार, उदाहरण, लाभ, उपयोग
Jig और Fixture को एक ही Example से समझें
मान लीजिए एक metal plate में एक fixed location पर hole बनाना है।
बिना Jig/Fixture
Operator → Measurement → Positioning → Drilling
इसमें operator dependency अधिक हो सकती है।
Jig के साथ
Jig → Workpiece Locate + Clamp + Drill Guide
यहाँ Jig tool को भी guide करता है।
Fixture के साथ
Fixture → Workpiece Locate + Support + Clamp
यहाँ machine/tool system cutting operation करता है और Fixture मुख्य रूप से workpiece को stable और accurately positioned रखता है।
इसलिए practical manufacturing में Jig और Fixture का चयन केवल operation के नाम से नहीं, बल्कि उनके primary function—विशेषकर tool guidance, locating, supporting और clamping—के आधार पर किया जाना चाहिए।
Drilling, Milling, Welding और Assembly में Jig या Fixture का उपयोग क्या है?
Drilling, Milling, Welding और Assembly जैसे manufacturing operations में Jig और Fixture का उपयोग workpiece को सही position में locate, support और securely hold करने के लिए किया जाता है। Drilling में tool guidance के कारण Jig विशेष रूप से उपयोगी होता है, जबकि Milling, Welding और Assembly में Fixtures workpiece की alignment, stability और repeatability बनाए रखने में महत्वपूर्ण भूमिका निभाते हैं।
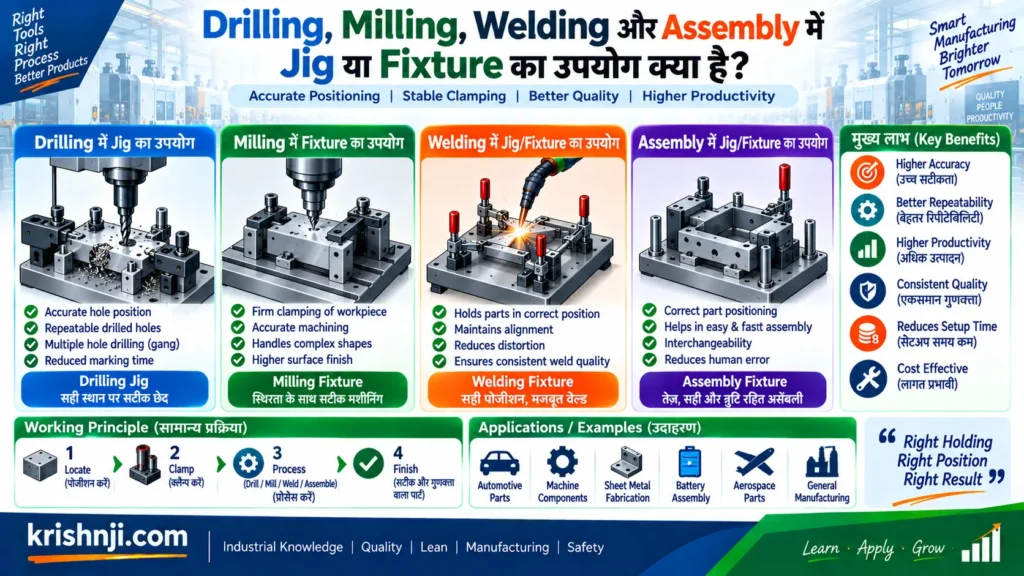
Drilling, Milling, Welding और Assembly में Jig या Fixture का उपयोग क्या है?
1. Drilling में Jig का उपयोग
Drilling operation में Drill Jig का उपयोग workpiece को locate और hold करने के साथ drill bit को required position पर guide करने के लिए किया जाता है।
Working:
Workpiece → Locator → Clamp → Guide Bush → Drill → Hole
उदाहरण के लिए, किसी bracket में एक ही pattern के अनुसार हजारों holes बनाने हों, तो Drill Jig प्रत्येक component को repeatable position पर रखने और drill को सही location पर guide करने में सहायता करता है।
मुख्य लाभ:
Hole position की repeatability
Tool positioning में consistency
Manual marking की आवश्यकता कम
Production time में कमी
Operator dependency कम
Drilling में यदि tooling cutting tool को guide करता है, तो वह Jig की प्रमुख characteristic है।
2. Milling में Fixture का उपयोग
CNC या conventional milling में Milling Fixture का मुख्य उद्देश्य workpiece को सही datum पर locate, support और rigidly clamp करना है।
Working:
Workpiece → Locator → Support → Clamp → Milling
उदाहरण के लिए, किसी component की surface, slot या pocket machining करनी हो तो fixture component को fixed और repeatable position में रखता है।
मुख्य लाभ:
Workpiece की accurate positioning
Machining forces के विरुद्ध stability
Vibration/undesired movement को कम करने में सहायता
Repeatable machining
Loading और unloading में consistency
यहाँ सामान्यतः CNC machine/tool system cutting tool का path control करता है, जबकि fixture workpiece को securely hold करता है।
3. Welding में Fixture का उपयोग
Welding में Welding Fixture का उपयोग दो या अधिक components को सही position, alignment और orientation में hold करने के लिए किया जाता है।
Working:
Part A + Part B → Locate → Align → Clamp → Weld
उदाहरण:
मान लीजिए दो brackets को हर assembly में बिल्कुल समान distance और angle पर weld करना है। Fixture दोनों components को predefined location पर रखकर welding के दौरान उनकी position बनाए रखने में सहायता करता है।
मुख्य लाभ:
Consistent alignment
Welding repeatability
Dimensional variation कम करने में सहायता
Operator dependency कम
Production speed में सुधार
4. Assembly में Fixture का उपयोग
Assembly Fixture का उपयोग components को assembly के दौरान सही position और orientation में hold करने के लिए किया जाता है।
Working:
Component → Locate → Hold → Assembly Operation → Release
उदाहरण के लिए किसी housing में connector, bracket या दूसरे component को एक fixed location पर assemble करना हो, तो fixture component को सही position पर hold कर सकता है।
यदि fixture में Poka-Yoke feature जोड़ा जाए, तो wrong orientation या incorrect loading को रोकने में भी सहायता मिल सकती है।
चारों Operations की तुलना (टेबल)
| Operation | सामान्य Tooling | मुख्य काम | उदाहरण |
|---|---|---|---|
| Drilling | Jig | Workpiece hold + Tool guide | Drill Jig |
| Milling | Fixture | Locate + Support + Clamp | Milling Fixture |
| Welding | Fixture | Alignment + Holding | Welding Fixture |
| Assembly | Fixture | Position + Holding | Assembly Fixture |
आसान तरीके से याद रखें
Drilling → Jig → Tool को Guide करना
Milling → Fixture → Workpiece को Rigidly Hold करना
Welding → Fixture → Parts को Align करके Hold करना
Assembly → Fixture → Components को सही Position में Hold करना
महत्वपूर्ण: ये सामान्य applications हैं, absolute rules नहीं। किसी operation में Jig या Fixture का चयन उसके primary function, tool guidance, workpiece geometry, locating method, clamping requirement और process forces के आधार पर किया जाता है।
Jig या Fixture: किस Situation में कौन-सा चुनना चाहिए?
Jig का चयन तब किया जाता है जब workpiece को locate और hold करने के साथ cutting tool को भी guide करना आवश्यक हो, जैसे drilling, reaming या tapping। Fixture का चयन तब किया जाता है जब मुख्य आवश्यकता workpiece को सही position में locate, support और clamp करके machining, welding या assembly को repeatable बनाना हो।
आसान Selection Rule
याद रखने का सबसे आसान तरीका:
Tool को Guide करना है → Jig
Workpiece को Locate, Support और Clamp करना है → Fixture
लेकिन practical manufacturing में केवल इसी rule के आधार पर निर्णय नहीं लेना चाहिए। Operation, accuracy, production volume, cutting force, workpiece geometry और automation requirements भी देखनी चाहिए।
Revised Selection Matrix
| Situation / Requirement | Jig | Fixture |
|---|---|---|
| Cutting tool को guide करना है | ✓ | — |
| Drill hole की position repeat करनी है | ✓ | △ |
| Reaming operation | ✓ | △ |
| Tapping operation | ✓ | △ |
| Milling operation | △ | ✓ |
| Turning operation | — | ✓ |
| Grinding operation | — | ✓ |
| Welding में parts align करने हैं | — | ✓ |
| Assembly में components position करने हैं | — | ✓ |
| Workpiece को rigidly support करना है | △ | ✓ |
| CNC machining में workpiece hold करना है | — | ✓ |
| Poka-Yoke के साथ orientation control करना है | ✓ | ✓ |
| Automatic loading/unloading चाहिए | △ | ✓ |
| Tool path machine/CNC control करता है | — | ✓ |
Table Legend:
✓ Recommended | △ Application पर निर्भर | — Generally Not Applicable
1. जब Tool Guidance जरूरी हो → Jig चुनें
अगर manufacturing operation में cutting tool की position को mechanically guide करना आवश्यक है, तो Jig अधिक suitable होता है।
Example: Drilling
मान लीजिए किसी battery component या metal bracket में 4 holes बनाने हैं और हर hole की location बिल्कुल समान चाहिए।
अगर operator हर बार manually drill position करेगा, तो hole position में variation आ सकता है। ऐसे case में Drill Jig + Guide Bush का उपयोग किया जा सकता है।
Basic process:
Workpiece → Locate → Clamp → Guide Bush → Drill
यहाँ Jig केवल workpiece को hold नहीं करता, बल्कि drill को सही direction और location में guide भी करता है।
2. जब केवल Workpiece Position और Holding जरूरी हो → Fixture चुनें
अगर machine/tool का movement पहले से controlled है और मुख्य requirement workpiece को सही position में locate, support और clamp करना है, तो Fixture बेहतर choice है।
Example: CNC Milling
CNC machine में cutting tool का movement program के अनुसार controlled होता है। इसलिए सामान्य milling application में tool को guide करने के लिए guide bush की जरूरत नहीं होती।
यहाँ fixture का काम होगा:
Workpiece → Locate → Support → Clamp → CNC Machining
इससे machining के दौरान workpiece की unwanted movement कम होती है और repeatability बेहतर होती है।
3. Welding में → Fixture अधिक suitable
Welding में सामान्यतः cutting tool को guide करने की जरूरत नहीं होती। मुख्य समस्या होती है:
Part positioning
Alignment
Gap control
Orientation
Holding
Repeatability
इसलिए welding fixture का उपयोग किया जाता है।
Example:
अगर दो battery components को हर बार बिल्कुल समान position और orientation में weld करना है, तो fixture दोनों components को predefined location पर hold कर सकता है।
यहाँ fixture के साथ Poka-Yoke features भी जोड़े जा सकते हैं ताकि गलत orientation में part load न हो।
4. Assembly में → Fixture चुनें
Assembly process में अगर component को एक fixed position में hold करके assembly operation करना है, तो Assembly Fixture उपयोगी होता है।
उदाहरण के लिए:
Component → Locator → Clamp/Support → Assembly Operation → Release
Fixture operator को हर cycle में component की position manually measure या adjust करने की जरूरत कम कर सकता है।
Quick Decision Tree
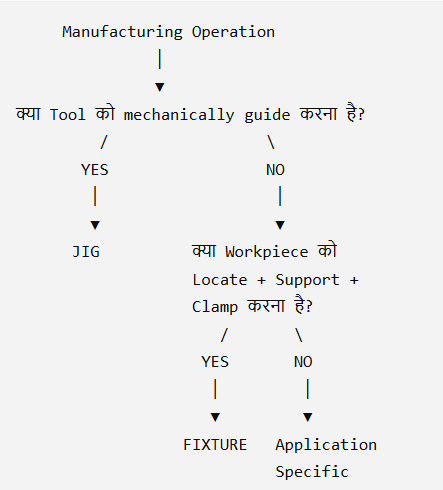
Jig या Fixture: किस Situation में कौन-सा चुनना चाहिए? (Quick Decision Tree)
Practical Examples
| Manufacturing Situation | Recommended | मुख्य कारण |
|---|---|---|
| Multiple holes drilling | Jig | Tool guidance + repeatable hole location |
| Reaming | Jig | Tool को accurate path/location देना |
| Tapping | Jig | Tool positioning/control में सहायता |
| CNC Milling | Fixture | Workpiece positioning और rigid holding |
| CNC Turning | Fixture/Workholding | Workpiece को machine में secure करना |
| Grinding | Fixture | Accurate positioning और holding |
| Welding | Fixture | Alignment और repeatability |
| Component Assembly | Fixture | Correct positioning और orientation |
| Inspection | Inspection Fixture | Part को repeatable position में रखना |
Selection करते समय इन 7 सवालों का जवाब दें?
किसी भी manufacturing application में Jig या Fixture select करने से पहले ये सवाल पूछें:
क्या cutting tool को guide करना आवश्यक है?
Workpiece की locating accuracy कितनी चाहिए?
Workpiece को कितनी clamping/support की जरूरत है?
Machining या process forces कितनी हैं?
Production volume कितना है?
Loading/unloading manual है या automated?
क्या Poka-Yoke या mistake-proofing की जरूरत है?
इन सवालों के जवाब से selection अधिक practical और process-specific बनाया जा सकता है।
एक लाइन में याद रखें
Jig = Workpiece को locate/hold करता है + Tool को guide करता है।
Fixture = Workpiece को locate/support/clamp करता है, जबकि tool का movement सामान्यतः machine/tooling system control करता है।
Technical Note: यह distinction एक useful fundamental rule है, लेकिन हर real-world device को केवल “Jig” या “Fixture” कहकर rigidly classify नहीं किया जा सकता। कुछ tooling में दोनों के characteristics हो सकते हैं। इसलिए final selection हमेशा primary function, process requirement और tooling design के आधार पर करना चाहिए।
Jig vs Fixture: Practical Selection Checklist
Jig या Fixture select करने से पहले process requirement, tool guidance, workpiece locating, clamping, accuracy, production volume, process forces, loading method, safety और automation requirements को check करना चाहिए। यदि cutting tool को mechanically guide करना मुख्य आवश्यकता है, तो Jig पर विचार करें; यदि workpiece को accurately locate, support और clamp करना मुख्य उद्देश्य है, तो Fixture अधिक suitable होता है।
Jig या Fixture Selection Checklist
| No. | Check Point | Jig | Fixture |
|---|---|---|---|
| 1 | क्या cutting tool को mechanically guide करना है? | ✓ | — |
| 2 | क्या workpiece को accurately locate करना है? | ✓ | ✓ |
| 3 | क्या workpiece को firmly clamp करना है? | ✓ | ✓ |
| 4 | क्या machining/welding के दौरान support चाहिए? | △ | ✓ |
| 5 | क्या drill/ream/tap tool guidance आवश्यक है? | ✓ | △ |
| 6 | क्या CNC tool path पहले से controlled है? | △ | ✓ |
| 7 | क्या machining forces अधिक हैं? | △ | ✓ |
| 8 | क्या high repeatability चाहिए? | ✓ | ✓ |
| 9 | क्या production volume high है? | ✓ | ✓ |
| 10 | क्या loading/unloading बहुत fast होना चाहिए? | △ | ✓ |
| 11 | क्या Poka-Yoke की आवश्यकता है? | ✓ | ✓ |
| 12 | क्या sensor/interlock integrate करना है? | △ | ✓ |
| 13 | क्या automatic clamping चाहिए? | △ | ✓ |
| 14 | क्या robot के साथ integrate करना है? | △ | ✓ |
| 15 | क्या tool clearance महत्वपूर्ण है? | ✓ | ✓ |
| 16 | क्या chips/coolant clearance चाहिए? | △ | ✓ |
| 17 | क्या fixture/jig को frequently change करना है? | △ | ✓ |
| 18 | क्या maintenance और wear-part replacement आसान होना चाहिए? | ✓ | ✓ |
Legend:
✓ = Suitable/Recommended | △ = Application पर निर्भर | — = सामान्यतः आवश्यक नहीं
Quick Selection — 5 सवाल
अगर आपको shop floor पर जल्दी decision लेना हो, तो इन 5 questions से शुरुआत करें:
1. क्या tool को guide करना है?
→ Yes → Jig पर विचार करें
2. क्या मुख्य काम workpiece को locate और hold करना है?
→ Yes → Fixture पर विचार करें
3. क्या process forces अधिक हैं और rigid support चाहिए?
→ Yes → Fixture अधिक suitable हो सकता है
4. क्या wrong orientation रोकनी है?
→ Jig या Fixture दोनों में Poka-Yoke लगाया जा सकता है
5. क्या automated/robotic production है?
→ Fixture-based solution अक्सर अधिक suitable होता है, लेकिन final selection process-specific होगा।
Final Selection Rule
Tool Guidance → Jig
Workpiece Locating + Supporting + Clamping → Fixture
Part Inspection → Gauge
Important Engineering Note
यह checklist initial selection के लिए है, final tooling design के लिए नहीं। वास्तविक selection में workpiece geometry, datum scheme, tolerance, process forces, machine configuration, cycle time, production volume, safety और automation requirements का detailed evaluation करना चाहिए।
Takt Time vs Lead Time vs Cycle Time vs Throughput Time in Hindi: अंतर, Formula, उदाहरण और सही उपयोग
Jig और Fixture: Production Quality और Productivity को कैसे Improve करते हैं?
Jig और Fixture production process में workpiece की positioning, locating, supporting और clamping को standardize करते हैं, जिससे dimensional variation, alignment errors और operator dependency कम हो सकती है। Jig tool guidance के माध्यम से repeatability सुधारता है, जबकि Fixture workpiece को stable रखकर consistent machining, welding या assembly में सहायता करता है।
1. Quality को कैसे Improve करते हैं?
Jig और Fixture का सबसे बड़ा quality benefit है हर cycle में workpiece को लगभग एक समान position में रखना।
अगर operator हर बार component को manually position करता है, तो छोटे-छोटे variations हो सकते हैं। Proper locating और clamping से इन variations को control करने में मदद मिलती है।
| Quality Factor | Jig/Fixture का Contribution |
|---|---|
| Position Accuracy | Workpiece को defined location पर रखता है |
| Repeatability | प्रत्येक cycle में समान positioning में सहायता |
| Alignment | Components को सही orientation में रखता है |
| Dimensional Variation | Process variation को कम करने में सहायता |
| Hole Location | Jig में tool guidance से consistency बेहतर हो सकती है |
| Welding Alignment | Fixture parts को fixed relationship में रखता है |
| Assembly Orientation | Correct orientation maintain करने में सहायता |
| Operator Variation | Manual positioning dependency कम होती है |
2. Repeatability बढ़ती है
Production में एक ही component को सैकड़ों या हजारों बार बनाना पड़ सकता है। यदि हर cycle में workpiece की position बदलती रहे, तो output में variation आ सकता है।
Jig/Fixture → Standard Locating → Standard Position → Repeatable Process
इससे production process अधिक consistent बनाया जा सकता है।
3. Defects और Rework को कम करने में मदद
गलत positioning से कई defects उत्पन्न हो सकते हैं, जैसे:
Hole position error
Incorrect alignment
Uneven welding position
Wrong component orientation
Dimensional variation
Assembly mismatch
Proper fixture design इन errors को process level पर control करने में मदद कर सकता है।
उदाहरण के लिए, किसी assembly fixture में ऐसा locator बनाया जा सकता है कि component केवल एक सही orientation में ही load हो।
यह Poka-Yoke का practical application है।
4. Productivity कैसे Improve होती है?
Jig और Fixture operator के कई repetitive activities को standardize कर सकते हैं।
Manual method में operator को बार-बार:
Position → Measure → Align → Adjust → Clamp → Process
करना पड़ सकता है।
Fixture-based process में sequence अधिक standardized हो सकता है:
Load → Locate → Clamp → Process → Unclamp → Unload
इससे unnecessary adjustment और setup activities कम हो सकती हैं।
Productivity Improvement के मुख्य Areas
| Area | Improvement |
|---|---|
| Loading Time | Standard locating से कम हो सकता है |
| Alignment Time | Fixed locators से adjustment कम |
| Clamping Time | Quick clamps से cycle time कम हो सकता है |
| Inspection Dependency | Process repeatability बेहतर होने पर variation control में सहायता |
| Operator Skill Dependency | Standardized setup से dependency कम |
| Rework | Positioning-related defects कम करने में सहायता |
| Cycle Time | Repetitive positioning activities कम हो सकती हैं |
| Output | Stable process से production capacity improve हो सकती है |
5. Cycle Time कम करने में कैसे मदद करते हैं?
मान लीजिए किसी component को manually align करने में 20 seconds लगते हैं और Fixture के बाद वही activity 8 seconds में हो जाती है।
तो theoretical saving:
20 − 8 = 12 seconds/cycle
यदि 1,000 cycles/day हैं:
12 × 1,000 = 12,000 seconds/day
यानी लगभग:
200 minutes/day = 3.33 hours/day
यह सिर्फ एक illustrative example है; वास्तविक saving actual loading, clamping और process conditions पर depend करेगी।
6. Operator Dependency कम होती है
अगर process पूरी तरह operator judgment पर depend करता है:
“Part को यहाँ रखो और approximately इस position पर align करो।”
तो variation की संभावना अधिक हो सकती है।
लेकिन यदि fixture में:
Locating Pin
Stopper
Rest
Clamp
Poka-Yoke feature
दिए गए हैं, तो process को ज्यादा standardized बनाया जा सकता है।
इससे operator का role “judgement-based positioning” से “standard loading and operation” की तरफ जा सकता है।
7. Quality + Productivity का Combined Effect
Jig और Fixture का वास्तविक benefit केवल quality या productivity तक सीमित नहीं है।
इसे इस तरह समझ सकते हैं:
Better Locating & Clamping
↓
Less Positioning Variation
↓
More Repeatable Process
↓
Less Defect / Rework
↓
Less Wasted Time
↓
Higher Productivity
यानी एक अच्छी तरह designed Jig/Fixture Quality और Productivity दोनों को simultaneously support कर सकती है।
8. Battery Manufacturing का Practical Example
Li-ion battery manufacturing में किसी assembly या welding process में fixture का उपयोग करके battery component को defined datum/locator points पर position किया जा सकता है।
यदि fixture में Poka-Yoke feature भी हो, तो गलत orientation में component loading को रोकने में सहायता मिल सकती है।
उदाहरण:
Component Loading → Locator → Poka-Yoke Check → Clamp → Process → Release
इससे:
Position consistency बेहतर हो सकती है
Wrong orientation का risk कम हो सकता है
Operator adjustment कम हो सकता है
Process repeatability improve हो सकती है
Rework और rejection को control करने में सहायता मिल सकती है
Important: Jig या Fixture अपने आप quality और productivity की guarantee नहीं देता। इसका actual benefit उसके design accuracy, locating scheme, clamping method, rigidity, maintenance, process parameters और operator method पर depend करता है। गलत design वाला fixture variation और defects को कम करने के बजाय बढ़ा भी सकता है।
Poka-Yoke, Automation और Industry 4.0 में Jig और Fixture के उपयोग क्या हैं?
Modern manufacturing में Jig और Fixture का उपयोग केवल workpiece को hold करने तक सीमित नहीं है। इनके design में Poka-Yoke features, sensors, interlocks, pneumatic clamping, automatic loading और process monitoring जोड़े जा सकते हैं। Industry 4.0 environment में smart fixtures machine data और inspection systems के साथ integrate होकर quality, traceability और process control को support कर सकते हैं।
Industry 4.0 in Manufacturing क्या है? Technologies, Benefits और Examples
1. Poka-Yoke में Jig और Fixture का उपयोग
Poka-Yoke का उद्देश्य गलती होने के बाद defect detect करना नहीं, बल्कि गलती होने की संभावना को पहले ही रोकना या तुरंत पहचानना है।
Jig और Fixture में Poka-Yoke features जोड़कर operator की गलत positioning या incorrect loading को control किया जा सकता है।
Common Poka-Yoke Features
| Poka-Yoke Feature | उपयोग |
|---|---|
| Locating Pin | Part को सही location पर position करना |
| Key/Slot | Wrong orientation को रोकना |
| Stopper | Part को predefined position पर रोकना |
| Profile Locator | केवल सही shape वाला part accept करना |
| Sensor | Part presence detect करना |
| Interlock | सही condition के बिना machine cycle रोकना |
| Color/Shape Coding | Different parts की पहचान में सहायता |
| Limit/End Stop | Excess movement को रोकना |
Example:
अगर किसी battery component को fixture में केवल एक orientation में fit होने के लिए design किया गया है, तो उल्टा component load करना mechanically difficult या impossible बनाया जा सकता है।
यह Error Prevention का उदाहरण है।
2. Automation में Jig और Fixture
Automation में machine को manually positioning instructions देने के बजाय fixture physical reference प्रदान करता है।
एक automated process का सामान्य sequence हो सकता है:
Part Loading → Detection → Locating → Clamping → Process → Inspection → Unclamping → Unloading
यहाँ Fixture कई महत्वपूर्ण functions perform कर सकता है:
Part positioning
Repeatable loading
Pneumatic/Hydraulic clamping
Sensor mounting
Robot accessibility
Part presence detection
Machine interlocking
Automatic unloading
Pneumatic Fixture का Example
Manual clamp:
Operator → Part Position → Clamp → Process
Automated fixture:
Sensor → PLC → Pneumatic Clamp → Process
इससे operator dependency कम की जा सकती है और cycle-to-cycle consistency बेहतर हो सकती है।
3. Robot और Fixture का Integration
Robotic manufacturing में fixture robot और machine के बीच repeatable physical reference प्रदान करता है।
उदाहरण के लिए welding cell में:
Robot → Fixture में Part Load → Locator → Clamp → Welding → Release
Fixture को इस तरह design किया जाता है कि robot को part की approximate location बार-बार बदलती हुई न मिले।
इससे robot path और workpiece position के बीच consistency maintain करने में सहायता मिलती है।
4. Sensors के साथ Smart Fixture
Industry 4.0 की दिशा में fixture में sensors integrate किए जा सकते हैं।
उदाहरण:
Part Presence Sensor
Sensor check करता है:
“क्या component fixture में मौजूद है?”
यदि YES → आगे process
यदि NO → Machine Cycle Start नहीं
इसी तरह sensors यह verify कर सकते हैं कि:
Part correctly seated है या नहीं
Clamp engaged है या नहीं
Component सही position में है या नहीं
Fixture locked है या नहीं
Process शुरू करने की required condition पूरी हुई है या नहीं
5. PLC और Fixture Integration
Automated production line में fixture को PLC-controlled sequence का हिस्सा बनाया जा सकता है।
एक simplified sequence:
Part Loaded
     ↓
Part Presence Sensor
     ↓
Correct Position?
     ↓
Pneumatic Clamp ON
     ↓
Clamp Confirmation
     ↓
Machine Cycle Start
     ↓
Process Complete
     ↓
Clamp OFF
     ↓
Part Unload
यदि किसी critical condition की confirmation नहीं मिलती, तो PLC machine cycle को रोक सकता है।
इससे wrong loading और unsafe/incorrect cycle initiation का risk कम करने में सहायता मिलती है।
6. Industry 4.0 में Smart Jig और Fixture
Traditional Fixture केवल mechanical device हो सकता है:
Locate → Clamp → Hold
लेकिन Smart Manufacturing environment में इसमें additional digital capabilities जोड़ी जा सकती हैं:
Locate → Sense → Verify → Process → Record → Analyze
Smart fixture में application के अनुसार निम्न technologies integrate की जा सकती हैं:
Sensors
PLC
HMI
RFID/Barcode
Vision System
Pneumatic Actuation
Machine Interlock
Data Acquisition
MES Connectivity
Process Traceability
Smart Fixture का Example
मान लीजिए assembly fixture में RFID reader लगा है।
Part Identification → Correct Recipe Selection → Fixture Verification → Assembly → Data Recording
इससे गलत model या गलत process recipe के उपयोग को रोकने में सहायता मिल सकती है।
7. Vision System + Fixture
Camera या Vision System को fixture के साथ integrate करके component की position और orientation verify की जा सकती है।
Example:
Part → Fixture → Camera → Image Processing → OK/NG
यदि component सही position में है:
OK → Process Continue
यदि गलत orientation है:
NG → Process Stop
यह approach खासतौर पर high-volume automated manufacturing में उपयोगी हो सकती है।
8. Jig/Fixture + Traceability
Industry 4.0 में केवल part बनाना पर्याप्त नहीं है; कई manufacturing environments में यह भी जानना महत्वपूर्ण होता है कि:
कौन-सा part था?
कौन-सी machine पर process हुआ?
किस fixture पर process हुआ?
Process कब हुआ?
Result क्या था?
कौन-से parameters record हुए?
RFID, barcode और MES जैसे systems के साथ fixture/process identification को integrate करके traceability को support किया जा सकता है।
9. Li-ion Battery Manufacturing में Practical Example
Li-ion battery manufacturing में assembly/welding fixture को smart manufacturing concept के अनुसार design किया जा सकता है।
एक possible automated sequence:
Battery Component Loading
↓
Poka-Yoke Orientation Check
↓
Part Presence Sensor
↓
Pneumatic Clamping
↓
Clamp Confirmation
↓
Welding/Assembly Process
↓
Vision/Process Inspection
↓
OK/NG Result
↓
Data Recording / Traceability
यहाँ Fixture केवल component को hold नहीं कर रहा है, बल्कि Poka-Yoke + Automation + Quality Verification + Traceability के पूरे process को support कर रहा है।
Traditional Fixture vs Smart Fixture (Table)
| Feature | Traditional Fixture | Smart Fixture |
|---|---|---|
| Locating | ✓ | ✓ |
| Clamping | ✓ | ✓ |
| Support | ✓ | ✓ |
| Poka-Yoke | △ | ✓ |
| Sensors | — | ✓ |
| PLC Integration | — | ✓ |
| Automatic Clamping | △ | ✓ |
| Part Presence Detection | — | ✓ |
| Vision Integration | — | ✓ |
| Traceability | — | ✓ |
| Process Data | — | ✓ |
| MES Integration | △ | ✓ |
Legend:
✓ = Common/Suitable | △ = Application पर निर्भर | — = सामान्यतः नहीं
Traditional से Smart Manufacturing तक
इसे एक simple evolution के रूप में समझ सकते हैं:
Traditional Fixture
↓
Standardized Fixture
↓
Poka-Yoke Fixture
↓
Automated Fixture
↓
Sensor-Based Fixture
↓
Smart Fixture
↓
Industry 4.0 Connected Manufacturing
इस evolution में Fixture की भूमिका “Part Holding” से बढ़कर “Process Control और Manufacturing Intelligence” तक जा सकती है।
मुख्य बात
Poka-Yoke में Jig/Fixture गलती रोकने में मदद करता है।
Automation में यह repeatable positioning और machine operation को support करता है।
Industry 4.0 में sensors, PLC, vision, RFID और data systems के साथ जुड़कर यह smart और traceable manufacturing process का हिस्सा बन सकता है।
Technical Note: हर Jig या Fixture को smart बनाने के लिए sensors या IoT लगाना आवश्यक नहीं है। Technology का उपयोग तभी उचित है जब उससे वास्तविक quality, safety, productivity, traceability या process-control problem solve होती हो।
मेरा अनुभव
मैं शॉपफ्लोर पर Vision Inspection, PLC, Sensors, Poka-Yoke पर बहुत कार्य करता हूँ और मुझे लगता है की इससे कार्य आसान और सटीक हो जाता है।
Jig vs Fixture vs Gauge: तीनों में क्या अंतर है?
Jig, Fixture और Gauge तीन अलग-अलग manufacturing tools हैं। Jig workpiece को locate/hold करने के साथ cutting tool को guide करता है, Fixture workpiece को accurately locate, support और clamp करके manufacturing operation में स्थिर रखता है, जबकि Gauge मुख्यतः part की dimensional या geometric requirement को check/verify करने के लिए उपयोग किया जाता है।
एक नज़र में मुख्य अंतर (Table)
| Parameter | Jig | Fixture | Gauge |
|---|---|---|---|
| मुख्य उद्देश्य | Tool को guide करना और workpiece को hold करना | Workpiece को locate, support और clamp करना | Part को inspect/check करना |
| Primary Function | Manufacturing + Tool Guidance | Manufacturing + Workholding | Inspection / Verification |
| Workpiece को hold करता है | ✓ | ✓ | △ |
| Workpiece को locate करता है | ✓ | ✓ | △ |
| Cutting Tool को guide करता है | ✓ | — | — |
| Dimension check करता है | — | — | ✓ |
| Manufacturing process में उपयोग | ✓ | ✓ | — |
| Inspection में उपयोग | — | △ | ✓ |
| Guide Bush | अक्सर | सामान्यतः नहीं | — |
| Clamping | ✓ | ✓ | सामान्यतः नहीं |
| Example | Drill Jig | Milling Fixture | Plug Gauge |
| मुख्य उद्देश्य | Make the Part | Hold the Part | Check the Part |
Legend:
✓ = सामान्यतः उपयोगी/प्रमुख भूमिका | △ = Application पर निर्भर | — = सामान्यतः नहीं
1. Jig क्या करता है?
Jig का primary purpose है:
Workpiece को locate/hold करना + cutting tool को guide करना
उदाहरण के लिए Drill Jig में workpiece को locator और clamp से position किया जाता है तथा Guide Bush drill को required location पर guide करता है।
Example:
Workpiece → Locate → Clamp → Guide Bush → Drill
इसलिए Jig का सबसे important identifying feature है tool guidance।
2. Fixture क्या करता है?
Fixture का primary purpose है:
Workpiece को accurately locate, support और clamp करके manufacturing operation के दौरान stable रखना।
उदाहरण के लिए CNC milling में fixture workpiece को fixed datum/reference के अनुसार position करता है और machining forces के दौरान उसे rigidly hold करने में सहायता करता है।
Example:
Workpiece → Locate → Support → Clamp → Milling
यहाँ CNC machine/tool path को control करता है; fixture का मुख्य काम workpiece की positioning और holding है।
3. Gauge क्या करता है?
Gauge का primary purpose manufacturing operation को perform करना नहीं, बल्कि part की specified requirement को verify करना होता है।
Gauge यह निर्धारित करने में मदद कर सकता है कि कोई feature:
सही size का है या नहीं
specified limit के अंदर है या नहीं
सही profile में है या नहीं
सही position/orientation में है या नहीं
Common Gauge Examples
| Gauge | मुख्य उपयोग |
|---|---|
| Plug Gauge | Hole की acceptability check करना |
| Ring Gauge | External diameter check करना |
| Snap Gauge | External dimension check करना |
| Thread Plug Gauge | Internal thread check करना |
| Thread Ring Gauge | External thread check करना |
| Height Gauge | Height/position measurement |
| Profile Gauge | Profile/contour comparison |
महत्वपूर्ण बात: सभी gauges एक ही तरीके से measurement नहीं करते। कुछ gauges limit/acceptance checking करते हैं, जबकि कुछ measuring gauges actual value या geometric information प्राप्त करने के लिए उपयोग किए जा सकते हैं।
Jig vs Fixture vs Gauge: Working Difference
इसे एक simple manufacturing flow से समझें:
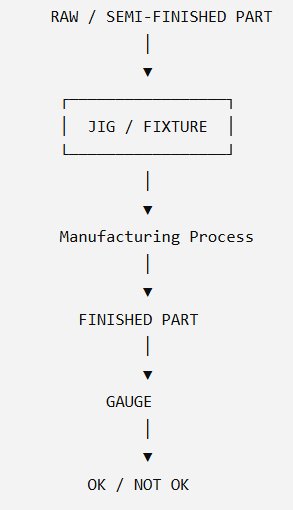
Jig vs Fixture vs Gauge: Working Difference
अर्थात सामान्य manufacturing flow में:
Jig/Fixture → Part बनाने में सहायता करते हैं
Gauge → बने हुए part को verify करने में सहायता करता है
Practical Example: Drilling Process
मान लीजिए हमें एक metal bracket में एक निश्चित location पर hole बनाना है।
Step 1 — Jig
Bracket को Jig में locate और clamp किया जाता है।
Guide bush drill को सही location पर guide करता है।
Result → Hole बनता है।
Step 2 — Gauge
अब बने हुए hole को appropriate gauge या measuring instrument से check किया जा सकता है।
Result → Hole requirement के अनुसार है या नहीं, verify किया जाता है।
इसलिए:
Jig helps make the feature.
Gauge helps verify the feature.
एक Practical Manufacturing Example
मान लीजिए किसी battery assembly में एक component को fixed position पर install करना है।
Fixture
Fixture component को:
Locate → Align → Support → Clamp
करके assembly/welding process में सहायता करेगा।
Poka-Yoke
Fixture में key, stopper या sensor देकर गलत orientation को रोकने में सहायता की जा सकती है।
Gauge
Process के बाद dimensional requirement या किसी specified feature को gauge/measuring system से verify किया जा सकता है।
इस तरह तीनों की roles अलग हैं:
Fixture → Position & Hold
Jig → Guide Tool + Hold
Gauge → Check
सबसे आसान याद रखने का तरीका
Jig = Guide
Fixture = Hold
Gauge = Check
या थोड़ा technical तरीके से:
Jig → Tool Guidance
Fixture → Workpiece Location & Holding
Gauge → Inspection & Verification
क्या Jig या Fixture Gauge का काम कर सकते हैं?
कुछ specialized tooling में inspection features या sensors integrated हो सकते हैं, इसलिए real-world tooling हमेशा textbook categories में perfectly fit नहीं होती। लेकिन fundamental purpose के आधार पर:
Jig/Fixture = Manufacturing Support
Gauge = Inspection/Verification
यही distinction article में सबसे स्पष्ट रखना चाहिए।
मेरे दो शब्द…
मुझे लगता है की इस सेक्शन को पढ़कर आपको “Jig vs Fixture vs Gauge: तीनों में क्या अंतर है?” अच्छे से समझ या गया होगा, अगर और कोई जानकारी चाहिए हो तो अवश्य बताएं।
Jig और Fixture Design करते समय किन बातों का ध्यान रखें?
Jig और Fixture design करते समय workpiece की geometry, datum reference, locating और clamping method, process forces, required accuracy, rigidity, tool accessibility, loading-unloading time, operator safety और maintenance को ध्यान में रखना चाहिए। अच्छी design का उद्देश्य केवल part को hold करना नहीं, बल्कि repeatable, safe, fast और mistake-proof manufacturing process बनाना होता है।
1. Workpiece की Geometry को समझें
Design शुरू करने से पहले workpiece की:
Shape और size
Critical dimensions
Datum surfaces
Holes और slots
Thin/weak sections
Machining surfaces
Welding/assembly areas
को समझना जरूरी है।
Fixture ऐसा नहीं होना चाहिए कि locating या clamping के कारण part की critical surface damage हो जाए।
2. सही Datum Reference चुनें
Locating system के लिए सही datum/reference surfaces चुनना बहुत important है।
अगर गलत datum से fixture design किया गया है, तो fixture repeatable होने के बावजूद final part की dimensional accuracy process requirement के अनुसार नहीं आ सकती।
इसलिए design में देखें:
Part Datum → Locator → Fixture Reference → Process
इनका relationship clear होना चाहिए।
3. Locating System सही रखें
Locator का उद्देश्य workpiece की position establish करना है।
Design करते समय:
Required Degrees of Freedom को control करें
Over-location से बचें
Locator को stable surface पर रखें
Loading/unloading आसान रखें
Critical dimensions के लिए suitable datum use करें
3-2-1 locating principle को basic concept के रूप में उपयोग किया जा सकता है, लेकिन हर fixture में exactly यही physical arrangement जरूरी नहीं है।
4. Clamping सही जगह लगाएँ
Clamp का काम part को locator के against बनाए रखना है।
अच्छा clamping system:
Secure Holding + Minimum Distortion + Easy Operation
provide करता है।
Clamp force बहुत कम होगी तो machining/welding के दौरान part move कर सकता है।
बहुत अधिक force होगी तो thin component deform हो सकता है।
इसलिए:
Clamp इतना strong हो कि part stable रहे, लेकिन इतना ज्यादा नहीं कि part distort हो।
5. Rigidity और Stability
Machining fixture में cutting forces और vibration को ध्यान में रखना जरूरी है।
Fixture में पर्याप्त:
Structural rigidity
Support
Base strength
Clamp stability
होनी चाहिए।
विशेषकर milling, grinding और heavy machining में fixture deflection process accuracy को प्रभावित कर सकता है।
6. Tool Accessibility रखें
Jig/Fixture ऐसा design नहीं होना चाहिए कि tool workpiece तक ठीक से पहुँच ही न सके।
Design में check करें:
Tool → Workpiece → Fixture
के बीच sufficient clearance है या नहीं।
विशेष रूप से CNC machining में tool approach, tool change और collision risk को पहले से verify करना चाहिए।
7. Chip और Coolant Clearance
Machining fixture में chips और coolant के लिए proper clearance देना जरूरी है।
अगर chips locator के नीचे जमा होते रहें तो:
Chip Accumulation → Wrong Seating → Position Error → Defect
हो सकता है।
इसलिए suitable:
Chip clearance
Drainage
Cleaning access
provide करना चाहिए।
8. Loading और Unloading आसान रखें
Production fixture में operator को हर cycle में part जल्दी और सही तरीके से load करना होता है।
Ideal sequence:
Load → Locate → Clamp → Process → Unclamp → Unload
Loading/unloading unnecessarily complicated होगा तो cycle time बढ़ सकता है।
9. Poka-Yoke जरूर Consider करें
जहाँ wrong orientation या wrong part loading का risk हो, वहाँ fixture में Poka-Yoke feature जोड़ना बहुत useful हो सकता है।
उदाहरण:
Key
Slot
Pin
Stopper
Profile locator
Sensor
Interlock
उद्देश्य:
Wrong Part / Wrong Orientation को process में आगे जाने से रोकना।
10. Operator Ergonomics
Production fixture operator-friendly होना चाहिए।
ध्यान दें:
Clamp आसानी से operate हो
Part उठाने में excessive force न लगे
Sharp edges न हों
Operator का हाथ moving mechanism के danger zone में न जाए
Loading position comfortable हो
Frequently operated controls आसानी से accessible हों
अच्छा fixture quality के साथ operator safety और productivity को भी support करता है।
11. Safety को Design का हिस्सा बनाएं
Fixture में safety को बाद में add करने के बजाय design stage पर consider करना बेहतर है।
विशेषकर automated fixture में:
Guard + Sensor + Interlock + Safe Clamping
जैसी features application के अनुसार आवश्यक हो सकती हैं।
उदाहरण के लिए machine cycle तब तक start न हो जब तक:
Part Present + Correct Position + Clamp Confirmed
न हो।
12. Accuracy और Repeatability
Design में दो अलग concepts समझना जरूरी है:
Accuracy: सही reference/target के कितने करीब result है।
Repeatability: बार-बार loading पर कितनी consistency मिलती है।
एक अच्छा fixture दोनों को support करने के लिए:
Accurate locators
Proper datum scheme
Controlled clearances
Rigid construction
Stable clamping
का उपयोग करता है।
13. Quick Clamping का उपयोग करें
High-volume production में manual bolt tightening हर cycle में time-consuming हो सकती है।
Application के अनुसार:
Toggle Clamp
Pneumatic Clamp
Hydraulic Clamp
Quick Clamp
Swing Clamp
जैसे mechanisms उपयोग किए जा सकते हैं।
लेकिन mechanism का selection required force, cycle time, safety और maintenance के अनुसार होना चाहिए।
14. Maintenance को ध्यान में रखें
Fixture का design ऐसा होना चाहिए कि wear parts आसानी से inspect और replace किए जा सकें।
विशेष ध्यान दें:
Locator wear
Guide bush wear
Clamp wear
Pins
Bushes
Fasteners
Sensors
Pneumatic components
यदि critical locator खराब हो जाए और उसे replace करना मुश्किल हो, तो downtime बढ़ सकता है।
15. Standard और Replaceable Components रखें
जहाँ संभव हो, standardized components का उपयोग maintenance और replacement को आसान बना सकता है।
उदाहरण:
Replaceable Locator / Bush → Easy Maintenance → Less Downtime
यह high-volume production में विशेष रूप से useful है।
Jig और Fixture Design Checklist
| Design Point | Check |
|---|---|
| Workpiece geometry analyzed | ✓ |
| Correct datum selected | ✓ |
| Locating system defined | ✓ |
| 3-2-1 principle considered | ✓ |
| Proper clamping force | ✓ |
| Sufficient rigidity | ✓ |
| Tool accessibility | ✓ |
| Chip clearance | ✓ |
| Coolant clearance | ✓ |
| Easy loading/unloading | ✓ |
| Poka-Yoke considered | ✓ |
| Operator ergonomics | ✓ |
| Safety features | ✓ |
| Required accuracy/repeatability | ✓ |
| Maintenance accessibility | ✓ |
| Replaceable wear components | ✓ |
| Automation compatibility | △ |
| Sensors/Interlock | △ |
Legend:
✓ = Design में consider करें | △ = Application पर निर्भर
एक अच्छे Jig/Fixture की पहचान
इसे एक simple engineering equation की तरह याद रख सकते हैं:
Good Design = Accurate Locating + Stable Clamping + Adequate Rigidity + Easy Operation + Safety + Maintainability
और production environment में यदि automation की जरूरत हो तो इसमें जोड़ें:
Poka-Yoke + Sensors + Interlock + Automation Compatibility
इसलिए एक अच्छी Jig/Fixture design केवल “Part को पकड़ने वाली structure” नहीं होती; यह पूरे manufacturing process की accuracy, repeatability, safety और productivity को ध्यान में रखकर बनाई जाती है।
Jig vs Fixture से जुड़े Frequently Asked Questions
क्या Jig workpiece को hold भी करता है?
हाँ, Jig workpiece को locate और hold/clamp कर सकता है। इसका मुख्य अतिरिक्त feature यह है कि यह cutting tool को सही position और direction में guide भी करता है। उदाहरण के लिए, drill jig workpiece को स्थिर रखकर drill bit को guide bush के माध्यम से सही location पर hole बनाने में मदद करता है।
क्या Fixture cutting tool को guide करता है?
सामान्यतः Fixture का मुख्य उद्देश्य cutting tool को guide करना नहीं, बल्कि workpiece को accurately locate, support और clamp करना होता है। CNC milling में tool movement सामान्यतः CNC program और machine controls से निर्धारित होता है, जबकि Fixture workpiece को machining forces के दौरान अपनी सही position में बनाए रखता है।
क्या Jig हमेशा Fixture से हल्का होता है?
नहीं, Jig का हल्का और Fixture का भारी होना कोई universal engineering rule नहीं है। कई conventional jigs अपेक्षाकृत हल्के हो सकते हैं, जबकि fixtures अधिक rigid बनाए जाते हैं क्योंकि उन्हें machining forces सहने की आवश्यकता हो सकती है। वास्तविक weight design, material, workpiece और application पर निर्भर करता है।
क्या Drill Jig को Fixture भी कहा जा सकता है?
Functional point of view से Drill Jig workpiece को hold और locate करता है, इसलिए उसमें fixture जैसा workholding function मौजूद होता है। लेकिन यदि उसमें drill को guide करने के लिए guide bush जैसी व्यवस्था है, तो उसे विशेष रूप से Jig कहना अधिक उचित है। Classification उसके primary function पर निर्भर करती है।
Jig machine table पर fixed होता है या नहीं?
Jig को हमेशा machine table पर permanently fixed करना आवश्यक नहीं होता। कई jigs workpiece पर या उसके आसपास इस प्रकार बनाए जाते हैं कि operator उन्हें आसानी से position और remove कर सके। हालांकि application और machining accuracy के अनुसार कुछ jig arrangements को machine या supporting structure से securely locate किया जा सकता है।
Fixture workpiece को accurately locate कैसे करता है?
Fixture में locators, stops, rest pads और locating pins जैसे elements workpiece के defined datum surfaces के आधार पर उसकी position निर्धारित करते हैं। इसके बाद clamps workpiece को locators के विरुद्ध स्थिर रखते हैं। इस arrangement से हर cycle में workpiece की positioning variation कम की जा सकती है।
Jig और Fixture में कौन ज्यादा accurate होता है?
ऐसा कोई universal rule नहीं है कि Jig हमेशा Fixture से अधिक accurate होता है या Fixture हमेशा अधिक accurate होता है। Accuracy मुख्यतः locating scheme, datum selection, manufacturing tolerance, rigidity, clamping और maintenance पर निर्भर करती है। सही design किया गया Jig या Fixture दोनों high repeatability दे सकते हैं।
Jig और Fixture का उपयोग manufacturing में क्यों किया जाता है?
Jig और Fixture का उपयोग workpiece की repeatable positioning, stable holding, process consistency और productivity improve करने के लिए किया जाता है। इनके कारण operator-dependent positioning कम हो सकती है, cycle time घट सकता है और गलत loading या positioning से होने वाले defects को Poka-Yoke methods के माध्यम से कम किया जा सकता है।
Drilling operation में Jig को Fixture के बजाय क्यों prefer किया जाता है?
Drilling में hole की position के साथ-साथ drill को सही location और direction में guide करना महत्वपूर्ण होता है। Drill Jig में guide bush या similar tool-guiding arrangement इस काम में मदद करता है। इसलिए conventional drilling applications में Jig विशेष रूप से उपयोगी होता है। हालांकि actual tooling selection workpiece और machine setup पर निर्भर करता है।
Welding में Jig या Fixture में से किसका उपयोग किया जाता है?
Welding में सामान्यतः Fixture का उपयोग components को सही position, orientation और alignment में रखने के लिए किया जाता है। Fixture welding के दौरान parts को movement और distortion से नियंत्रित करने में मदद कर सकता है। कुछ welding jigs भी मौजूद हैं, इसलिए केवल operation का नाम देखकर classification करना सही नहीं है।
CNC milling में Fixture की आवश्यकता क्यों होती है?
CNC milling में cutting tool की movement CNC program द्वारा नियंत्रित होती है, इसलिए सामान्यतः tool को guide करने के बजाय workpiece को accurately locate और rigidly hold करना अधिक महत्वपूर्ण होता है। Fixture workpiece को machining forces के दौरान स्थिर रखता है और repeatable setup में सहायता करता है।
क्या Jig और Fixture केवल machining operations में ही उपयोग होते हैं?
नहीं। इनका उपयोग machining के अलावा welding, assembly, inspection और अन्य manufacturing processes में भी किया जा सकता है। उदाहरण के लिए assembly fixture components को सही position में रख सकता है, जबकि welding fixture welded parts की alignment बनाए रखने में मदद कर सकता है।
Jig या Fixture select करते समय सबसे पहले क्या देखना चाहिए?
सबसे पहले यह निर्धारित करना चाहिए कि process में cutting tool को mechanically guide करने की आवश्यकता है या केवल workpiece को accurately locate और hold करना है। इसके बाद workpiece geometry, datum, machining forces, required accuracy, production volume, loading/unloading और automation requirements को evaluate करना चाहिए।
क्या एक ही Jig या Fixture कई अलग-अलग components के लिए इस्तेमाल किया जा सकता है?
हाँ, यदि उसका design adjustable, modular या universal type का हो तो एक Jig या Fixture को अलग-अलग components के लिए उपयोग किया जा सकता है। लेकिन dedicated tooling की तुलना में flexibility और setup complexity अलग हो सकती है। Component geometry, datum locations और required accuracy के अनुसार इसकी suitability तय करनी चाहिए।
Jig और Fixture की manufacturing cost किसकी ज्यादा होती है?
इसका कोई fixed rule नहीं है। Cost design complexity, material, size, accuracy, number of components, machining requirements, sensors, pneumatic/hydraulic systems और automation level पर निर्भर करती है। एक simple Fixture सस्ता हो सकता है, जबकि complex automated Jig या Fixture की cost काफी अधिक हो सकती है।
क्या Jig और Fixture में Poka-Yoke लगाया जा सकता है?
हाँ। दोनों में Poka-Yoke features लगाए जा सकते हैं। उदाहरण के लिए incorrect orientation रोकने के लिए profile locator, key-slot arrangement, stopper, presence sensor या interlock लगाया जा सकता है। इससे गलत component loading और गलत positioning से होने वाले defects को process के दौरान ही रोकने में मदद मिलती है।
Jig और Fixture में locating और clamping का क्या संबंध है?
Locating workpiece की position निर्धारित करता है, जबकि clamping उसे उस निर्धारित position में स्थिर रखता है। सामान्य sequence होता है: Locate → Support → Clamp → Process → Unclamp → Remove। Clamping force ऐसी होनी चाहिए कि workpiece process forces में न हिले और अनावश्यक deformation भी न हो।
क्या Jig और Fixture में sensors या automation जोड़े जा सकते हैं?
हाँ। आधुनिक manufacturing में Fixture या Jig में part-presence sensor, proximity sensor, pneumatic clamping, hydraulic clamping, PLC interlock, vision system, barcode/RFID और अन्य automation features जोड़े जा सकते हैं। इससे automatic loading, process interlock, error prevention और traceability जैसी capabilities प्राप्त की जा सकती हैं।
Jig और Fixture की life किन factors पर depend करती है?
Tooling life मुख्यतः material selection, loading frequency, clamping cycles, wear of locators and bushes, machining forces, maintenance, cleaning और operating conditions पर निर्भर करती है। Replaceable wear components, proper lubrication और periodic inspection से tooling की usable life बढ़ाने में मदद मिल सकती है।
Jig और Fixture में कौन-सा ज्यादा suitable है, यह कैसे तय करें?
Selection का सबसे practical rule है: अगर cutting tool को accurately guide करना primary requirement है, तो Jig पर विचार करें; अगर workpiece को accurately locate, support और clamp करके process करना primary requirement है, तो Fixture अधिक suitable हो सकता है। इसके बाद accuracy, force, cycle time, volume और automation requirements से final design तय करें।
Jig vs Fixture Interview Questions and Answers
अगर Jig और Fixture दोनों workpiece को hold करते हैं, तो दोनों को अलग-अलग क्यों बनाया जाता है?
दोनों का workholding function हो सकता है, लेकिन उनका primary purpose अलग होता है। Jig में workpiece holding के साथ cutting tool guidance महत्वपूर्ण हो सकती है, जबकि Fixture का focus workpiece की accurate positioning, support और rigid clamping पर होता है। इसलिए process की requirement के अनुसार दोनों की design approach अलग होती है।
अगर CNC machine tool path खुद control करती है, तो Jig की जगह Fixture क्यों उपयोग किया जाता है?
CNC machine cutting tool का path control करती है, लेकिन workpiece की position और stability अपने आप सुनिश्चित नहीं करती। Fixture workpiece को defined datum के अनुसार locate और rigidly clamp करता है। इससे machining के दौरान component movement और positioning variation को नियंत्रित करने में मदद मिलती है।
अगर operator workpiece को manually सही position में रख सकता है, तो Fixture लगाने की क्या जरूरत है?
Manual positioning operator skill पर अधिक निर्भर होती है और repeated production में variation पैदा हो सकता है। Fixture एक repeatable locating reference देता है, जिससे loading position consistent रहती है। High-volume production में इससे setup variation, positioning time और operator dependency कम करने में मदद मिल सकती है।
क्या Jig का उपयोग CNC machine में किया जा सकता है?
हाँ, application के अनुसार CNC machine में Jig का उपयोग संभव है। यदि process में tool guidance की आवश्यकता है या कोई विशेष machining arrangement है, तो Jig उपयोगी हो सकता है। लेकिन सामान्य CNC milling में tool path machine द्वारा controlled होने के कारण Fixture अधिक common solution होता है।
किसी Jig में Guide Bush खराब हो जाए तो production पर क्या असर पड़ सकता है?
Guide Bush के wear या damage से tool की guiding accuracy प्रभावित हो सकती है। इसके कारण hole position, hole alignment या repeatability में variation आ सकता है। इसलिए Guide Bush को inspect करना और आवश्यकता होने पर replace करना Jig maintenance का महत्वपूर्ण हिस्सा है।
Fixture में केवल clamp मजबूत कर देने से क्या workpiece accurate हो जाएगा?
नहीं। Clamping accuracy establish नहीं करता; वह workpiece को located position में hold करता है। यदि locating scheme या datum reference गलत है, तो बहुत मजबूत clamp लगाने पर भी component गलत position में process हो सकता है। इसलिए पहले correct locating, फिर appropriate clamping जरूरी है।
अगर clamping force बहुत अधिक हो जाए तो क्या समस्या हो सकती है?
Excessive clamping force से thin या delicate workpiece में deformation, indentation या dimensional distortion हो सकता है। इसलिए clamp force इतनी होनी चाहिए कि process forces के विरुद्ध component stable रहे, लेकिन workpiece की functional geometry प्रभावित न हो।
Fixture Design में Datum का महत्व क्या है?
Datum वह reference है जिसके आधार पर workpiece की position और महत्वपूर्ण features को control किया जाता है। सही datum selection से locating scheme अधिक logical और repeatable बनती है। गलत datum चुनने पर Fixture technically मजबूत होने के बावजूद dimensional variation या assembly-related problems उत्पन्न हो सकती हैं।
अगर workpiece की shape irregular हो तो Fixture कैसे design करेंगे?
Irregular workpiece के लिए suitable datum surfaces identify करके custom locators, support points और clamps design किए जा सकते हैं। आवश्यकता के अनुसार adjustable supports, profile locators या modular elements भी उपयोग किए जा सकते हैं। मुख्य उद्देश्य component को stable और repeatable तरीके से locate करना होता है।
Jig या Fixture में Poka-Yoke लगाने का सबसे practical तरीका क्या हो सकता है?
सबसे practical तरीका component की incorrect orientation को physically रोकना है। इसके लिए profile locator, key, pin-slot arrangement या asymmetric stopper लगाया जा सकता है। जहाँ physical Poka-Yoke पर्याप्त न हो, वहाँ part-presence sensor या interlock जोड़ा जा सकता है।
Fixture में Part Presence Sensor लगाने का उद्देश्य क्या है?
Part Presence Sensor यह verify करने में मदद करता है कि workpiece सही स्थान पर मौजूद है। इसे machine interlock के साथ integrate किया जा सकता है ताकि component सही तरीके से loaded होने से पहले process शुरू न हो। इससे incorrect loading से होने वाले defects को रोकने में मदद मिल सकती है।
अगर Fixture में workpiece बार-बार एक ही position पर नहीं आ रहा है, तो आप सबसे पहले क्या check करेंगे?
मैं सबसे पहले Locator और Datum surfaces check करूँगा। इसके बाद locator wear, chips/debris, clamp condition, stopper position और workpiece seating की जांच करूँगा। केवल clamp pressure बढ़ाना पहला corrective action नहीं होना चाहिए, क्योंकि समस्या locating system में हो सकती है।
Fixture में chips या coolant clearance क्यों जरूरी है?
यदि locator या seating surface के नीचे chips जमा हो जाएँ, तो workpiece सही datum position पर नहीं बैठेगा। इससे machining dimensions और repeatability प्रभावित हो सकती है। इसलिए Fixture design में chip evacuation, cleaning access और coolant drainage को पहले से consider करना चाहिए।
Fixture में Replaceable Locator क्यों लगाया जाता है?
Production में repeated loading और process forces के कारण locator धीरे-धीरे wear हो सकता है। Replaceable locator लगाने से पूरा Fixture बदलने की आवश्यकता नहीं पड़ती। केवल worn component replace करके tooling को service में वापस लाया जा सकता है, जिससे maintenance time और cost कम हो सकती है।
Dedicated Fixture और Modular Fixture में practical difference क्या है?
Dedicated Fixture किसी specific component या operation के लिए optimized होता है, इसलिए repeatability और cycle time के लिए अच्छा हो सकता है। Modular Fixture standardized components से बनता है और विभिन्न components के लिए reconfigure किया जा सकता है। इसलिए Dedicated Fixture में specialization और Modular Fixture में flexibility प्रमुख advantage है।
High-volume production में Jig या Fixture Design करते समय क्या अलग सोचना चाहिए?
High-volume production में केवल accuracy ही नहीं, बल्कि cycle time, loading/unloading, operator ergonomics, wear life, maintenance और automation compatibility भी महत्वपूर्ण होते हैं। Quick clamps, Poka-Yoke, replaceable wear parts और sensor-based verification जैसे features production requirement के अनुसार उपयोगी हो सकते हैं।
अगर Fixture बहुत rigid है लेकिन loading बहुत कठिन है, तो क्या यह अच्छा Fixture माना जाएगा?
जरूरी नहीं। Fixture का अच्छा design केवल rigidity पर depend नहीं करता। यदि operator component को जल्दी और सुरक्षित तरीके से load नहीं कर सकता, तो cycle time और ergonomics प्रभावित होंगे। इसलिए Fixture में accuracy + rigidity + accessibility + safety + ease of operation का संतुलन होना चाहिए।
Fixture Design में Tool Accessibility का क्या मतलब है?
Tool Accessibility का अर्थ है कि cutting tool, welding torch या assembly tool required feature तक बिना collision के पहुँच सके। Locator, clamp या Fixture body tool path को obstruct नहीं करना चाहिए। इसलिए Fixture design को actual process tool movement और clearance के साथ verify करना जरूरी है।
क्या Fixture में Hydraulic या Pneumatic Clamping हमेशा बेहतर होता है?
नहीं। Pneumatic या Hydraulic clamping तभी उपयोगी है जब production volume, cycle time, required force या automation इसकी आवश्यकता justify करे। Low-volume या simple applications में manual clamping अधिक practical और economical हो सकती है। Clamping method application-specific होना चाहिए।
Fixture को machine के साथ align करने के लिए क्या महत्वपूर्ण है?
Fixture और machine के बीच proper locating और mounting arrangement आवश्यक है। इसमें locating pins, reference surfaces, mounting holes और suitable alignment features का उपयोग किया जा सकता है। उद्देश्य यह है कि Fixture machine पर repeatably उसी defined reference के अनुसार position हो।
यदि एक component के दो models हैं और दोनों का basic shape समान है, तो क्या एक Fixture दोनों के लिए इस्तेमाल हो सकता है?
हाँ, यदि दोनों models के datum, locating points और clamping requirements compatible हों, तो adjustable या modular Fixture बनाया जा सकता है। Model change के लिए interchangeable locators, adjustable stops या quick-change elements उपयोग किए जा सकते हैं।
Jig या Fixture में 3-2-1 principle को blindly क्यों नहीं लागू करना चाहिए?
3-2-1 एक useful locating concept है, लेकिन हर component की geometry और manufacturing requirement अलग होती है। Complex parts में datum scheme, functional requirements, process forces और accessibility के अनुसार locating arrangement बदल सकता है। इसलिए principle को engineering requirement के अनुसार apply करना चाहिए, केवल formula की तरह नहीं।
एक Engineer के रूप में Jig या Fixture को approve करने से पहले आप क्या check करेंगे?
मैं मुख्य रूप से ये points verify करूँगा:
Datum → Locating → Support → Clamping → Rigidity → Tool Clearance → Poka-Yoke → Safety → Loading/Unloading → Accuracy → Maintenance → Trial Validation
इसके बाद actual process trial के परिणाम देखकर Fixture या Jig को final approval दिया जाना चाहिए।
नमस्कार! मेरा नाम Anshu Kumar है और मैं Krishnji.com का Founder एवं Technical Content Writer हूँ। मैं Manufacturing Industry में Assistant Engineer के रूप में कार्यरत हूँ और Quality Management, Production, Root Cause Analysis (RCA), 7 QC Tools, Lean Manufacturing, Six Sigma, Kaizen, 5S, TPM, SPC, ISO Standards, Science तथा Continuous Improvement जैसे विषयों पर व्यावहारिक अनुभव रखता हूँ।